21.08.2026
Диагностика износа твердосплавного инструмента: виды, причины и способы предотвращения
Непрогнозируемый износ режущего инструмента — прямой фактор увеличения себестоимости машиностроительного производства. Разрушение режущей кромки в процессе резания ведет к браку деталей, нарушению шероховатости поверхности и внеплановому простою станков. Визуальная и инструментальная диагностика состояния контактных поверхностей оснастки является базовым навыком технолога-программиста. Точная идентификация дефекта позволяет оперативно скорректировать режимы резания и кинематику перемещений, сохранив ресурс шпиндельного узла и инструментальной наладки.
Оценка состояния инструмента проводится по двум ключевым зонам: передней поверхности (по которой сходит стружка) и задней поверхности (обращенной к обработанной детали). Любая стойкость металлорежущего инструмента имеет предел, однако задача инженера — перевести процесс деградации структуры сплава в контролируемое, предсказуемое русло.
Механический (абразивный) износ и диффузионные процессы
Равномерный износ по задней поверхности считается нормальным, физически естественным процессом. Он обусловлен интенсивным трением задней поверхности инструмента об обрабатываемый материал. Твердые включения (карбиды, нитриды), присутствующие в микроструктуре сталей и чугунов, действуют как абразив, постепенно стирая защитное покрытие и основу сплава. Процесс легко прогнозируется, геометрия детали меняется линейно, что позволяет компенсировать размер корректировкой офсетов в стойке ЧПУ.
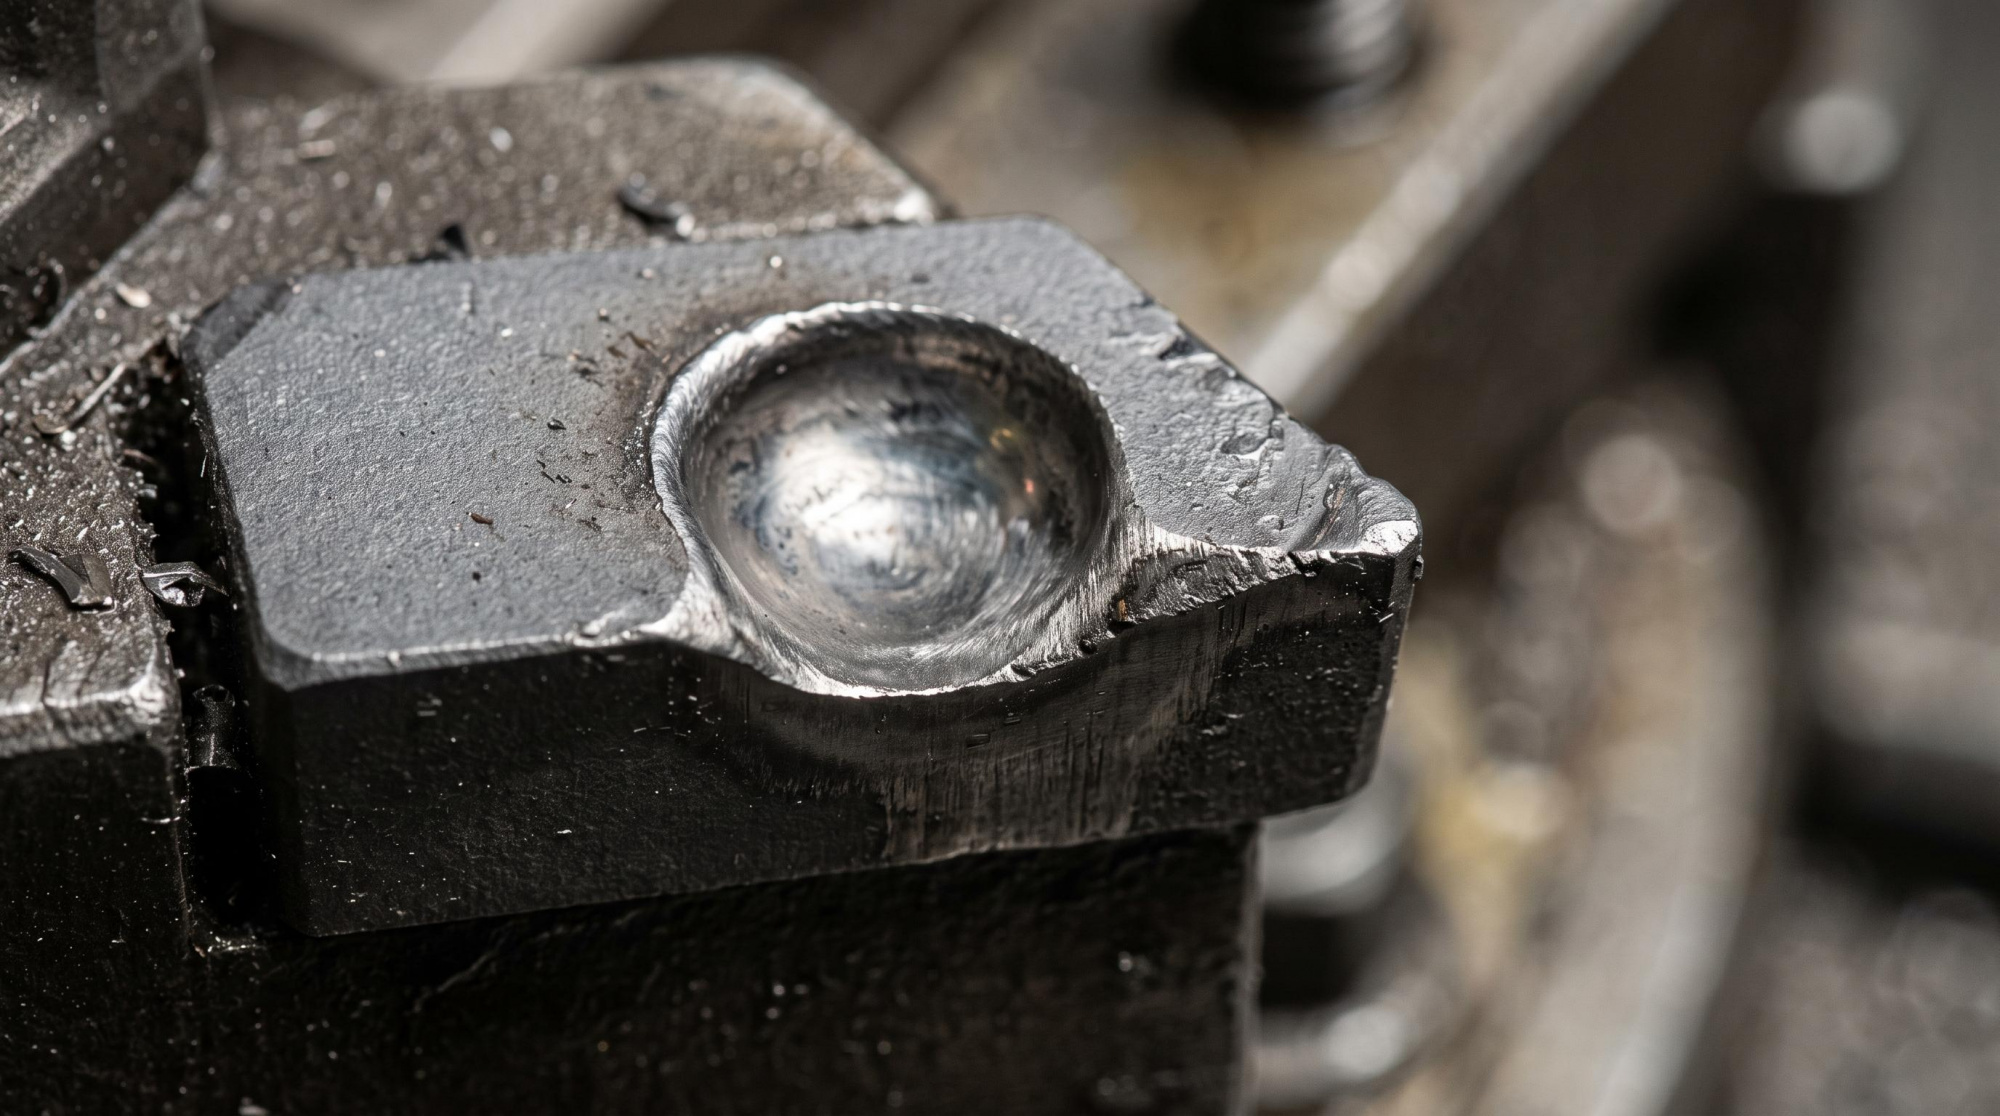
Формирование дефекта типа «лунка на передней поверхности» (кратерный износ) имеет иную физическую природу. Данный вид деградации связан с химическим сродством основы твердого сплава и материала раскаленной сходящей стружки. Температура в зоне контактного взаимодействия нередко превышает 1000°C. При таких показателях запускается процесс диффузии: стружка вымывает кобальтовую связку из матрицы инструментального материала. Локальное разрушение структуры приводит к образованию углубления — кратера. Разрастание лунки истончает режущий клин, итогом становится внезапный фатальный скол.
Интенсивность диффузионного износа напрямую зависит от температуры, следовательно, от скорости резания ($V_c$). Для минимизации процесса требуется снижение оборотов шпинделя или применение пластин с оксидным покрытием (Al2O3), создающим химический барьер. Выбирая осевой режущий инструмент, необходимо учитывать тип защитного покрытия: многослойные CVD-покрытия демонстрируют наивысшую устойчивость к образованию лунок.
Пластическая деформация режущей кромки
Пластическая деформация возникает, когда предел текучести инструментального материала превышается комбинацией двух факторов: критического нагрева и высокого удельного давления резания. Твердосплавная матрица размягчается. Геометрия клина проседает под нагрузкой, визуально фиксируется опускание вершины или выпячивание материала на заднюю поверхность.
Изменение геометрии приводит к немедленному нарушению размерной точности обрабатываемой детали. Увеличивается сила трения, происходит лавинообразный рост температуры, что ускоряет разрушение. Виды износа твердосплавных пластин, связанные с деформацией, характерны для черновой обработки жаропрочных сплавов и твердых сталей (ISO H, ISO S).
Решение технологической проблемы заключается в немедленном снижении скорости резания ($V_c$) для уменьшения температурного воздействия. Также требуется переход на более твердый сплав (с меньшим содержанием кобальта) или использование пластин с увеличенным радиусом при вершине для распределения давления по большей площади. Оптимально подобранные сменные твердосплавные пластины с соответствующей геометрией способны эффективно противостоять термомеханическим перегрузкам.
Наростообразование (BUE – Built-Up Edge)
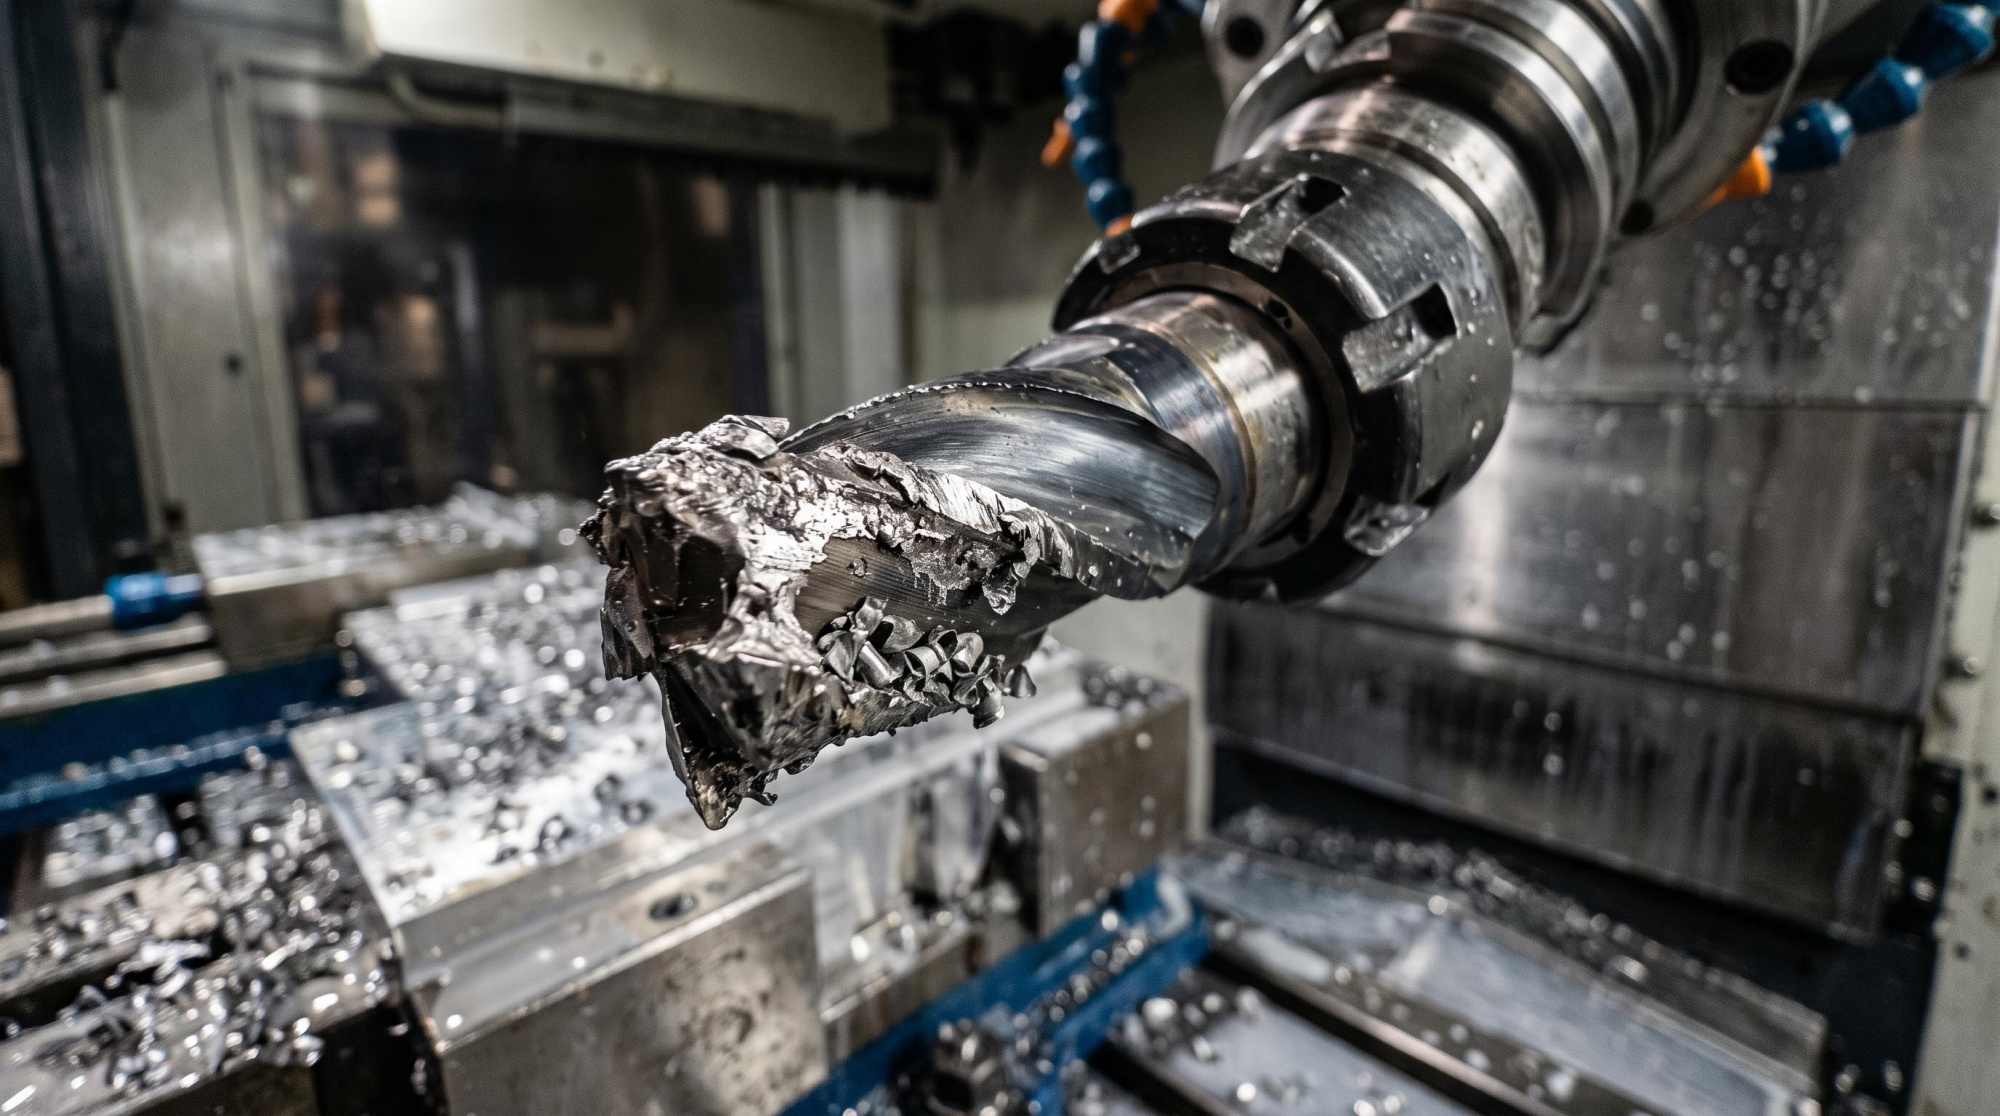
Механизм наростообразования представляет собой процесс локальной микросварки. Обрабатываемый материал пластифицируется и налипает на переднюю поверхность инструмента под воздействием давления. Образовавшийся нарост берет на себя функцию резания, меняя эффективную геометрию и радиус скругления кромки. Нарост крайне нестабилен: достигнув критической массы, он срывается с инструмента, унося с собой микрочастицы твердосплавной основы.
Наростообразование при фрезеровании и точении является типичной проблемой при обработке вязких материалов: низкоуглеродистых сталей, нержавеющих сплавов аустенитного класса, алюминия (ISO P, M, N). Главный катализатор процесса — недостаточно высокая температура в зоне резания.
Методы подавления BUE:
- Увеличение скорости резания ($V_c$). Зона контакта должна нагреться до температуры, при которой материал теряет способность к холодной сварке.
- Увеличение переднего угла. Острая стружколомающая геометрия снижает давление стружки на инструмент.
- Обильная подача СОЖ. Применение эмульсии с высокими смазывающими свойствами (до 8-10% концентрации) для снижения трения.
- Применение PVD-покрытий. Гладкие покрытия снижают адгезию.
Термические трещины и микросколы
Термические трещины формируются вследствие циклического нагрева и резкого охлаждения режущего клина. Визуально дефект выглядит как серия параллельных линий (гребенка), перпендикулярных линии резания. Это классическая проблема прерывистого резания.
Фрезы с твердосплавными пластинами испытывают жесточайший термошок: зуб входит в материал (нагрев), прорезает стружку, выходит из материала и попадает под струю охлаждающей жидкости (резкое охлаждение). Цикл повторяется тысячи раз в минуту. Микротрещины разрастаются, сливаются и приводят к выкрашиванию кромок. Технологическое решение: отключить подачу СОЖ и перейти на охлаждение сжатым воздухом. Для фрезерования сталей сухая обработка является отраслевым стандартом.
Микросколы имеют иную природу. Причины скола режущей кромки чаще всего кроются в жесткости и вибрациях. Нестабильность системы СПИД (станок-приспособление-инструмент-деталь) — главный враг твердого сплава. Биение шпинделя, недостаточная фиксация заготовки, чрезмерный вылет оправки провоцируют автоколебания. Другая причина — превышение параметра подача на зуб ($f_z$), что вызывает перегрузку клина изгибающим моментом. В сверлильных операциях качественные твердосплавные сверла с оптимизированной сердцевиной и геометрией ленточек позволяют гасить вибрации на больших глубинах обработки.
Таблица диагностики и корректировки режимов
| Симптом износа | Причина возникновения | Корректировка режимов (скорость, подача, СОЖ) |
|---|---|---|
| Лунка на передней поверхности | Диффузионный износ. Высокая температура взаимодействия стружки и твердого сплава. | Снизить $V_c$. Применить пластины с толстым CVD-покрытием (оксид алюминия). Улучшить подачу СОЖ. |
| Пластическая деформация | Термомеханическая перегрузка. Превышение предела прочности основы инструмента. | Снизить $V_c$. Снизить подачу. Выбрать более твердый сплав (меньше кобальта). |
| Наростообразование (BUE) | Налипание вязкого материала при недостаточной температуре в зоне резания. | Увеличить $V_c$. Использовать более острую геометрию. Повысить концентрацию СОЖ. |
| Термические трещины | Резкие перепады температур при прерывистом резании. Термошок от неравномерной подачи СОЖ. | Отключить подачу СОЖ (фрезерование). Использовать обдув воздухом. Выбрать более вязкий сплав. |
| Скол режущей кромки | Вибрации системы СПИД. Чрезмерная подача на зуб. Повторное резание стружки. | Снизить подачу на зуб ($f_z$). Проверить жесткость зажима. Уменьшить вылет инструмента. |
При обработке пазов и карманов на стойкость влияет не только режим, но и выбор длины и числа зубьев фрезы. В отдельной статье разобрано, как выбрать концевую фрезу для паза и кармана и что проверить при вибрациях или скоплении стружки.
Если размер после точения выдерживается, а поверхность остаётся неровной, проверьте также радиус вершины и условия чистового прохода. Разобрали, как выбрать радиус вершины пластины для чистового точения и как связать его с подачей, припуском и жёсткостью установки.
Системный подход к стойкости инструмента
Прогнозируемый износ режущего инструмента достигается исключительно системным инженерным подходом. Оптимизация процесса обработки требует строгого соответствия геометрии инструмента, марки твердого сплава, физико-механических свойств заготовки и кинематики конкретного станка с ЧПУ. Глубокое понимание процессов трения, теплообразования и деформации позволяет технологу не просто устранять последствия аварий, а проактивно управлять себестоимостью машино-часа.
Стабильность обработки напрямую зависит от качества применяемой оснастки. Локализованное производство высокотехнологичного монолитного инструмента под брендом «ОРИОН» (г. Екатеринбург), реализуемое ООО «Дельта Групп Урал», обеспечивает машиностроительные предприятия надежными сверлами, развертками и резьбофрезами с прогнозируемым ресурсом. Статус официального дистрибьютора тайваньского бренда TOOTOOL дополняет номенклатуру передовыми решениями для токарной и фрезерной обработки, гарантируя жесткие допуски, износостойкие покрытия и максимальную производительность парка станков с ЧПУ.