23.10.2026
После чистового прохода диаметр попал в допуск, а на поверхности осталась рябь. Первое желание — снизить подачу или поставить пластину с большим радиусом. Иногда это помогает. Но если причина в отжиме детали, больший радиус может усилить вибрации, а слишком малая подача — ухудшить резание.
Радиус вершины выбирают вместе с припуском, подачей и жёсткостью установки. Разберём, когда стоит рассматривать 0,4 или 0,8 мм, почему нельзя судить о результате только по блеску поверхности и какие данные нужны для подбора чистовой пластины.
Что именно называют радиусом вершины
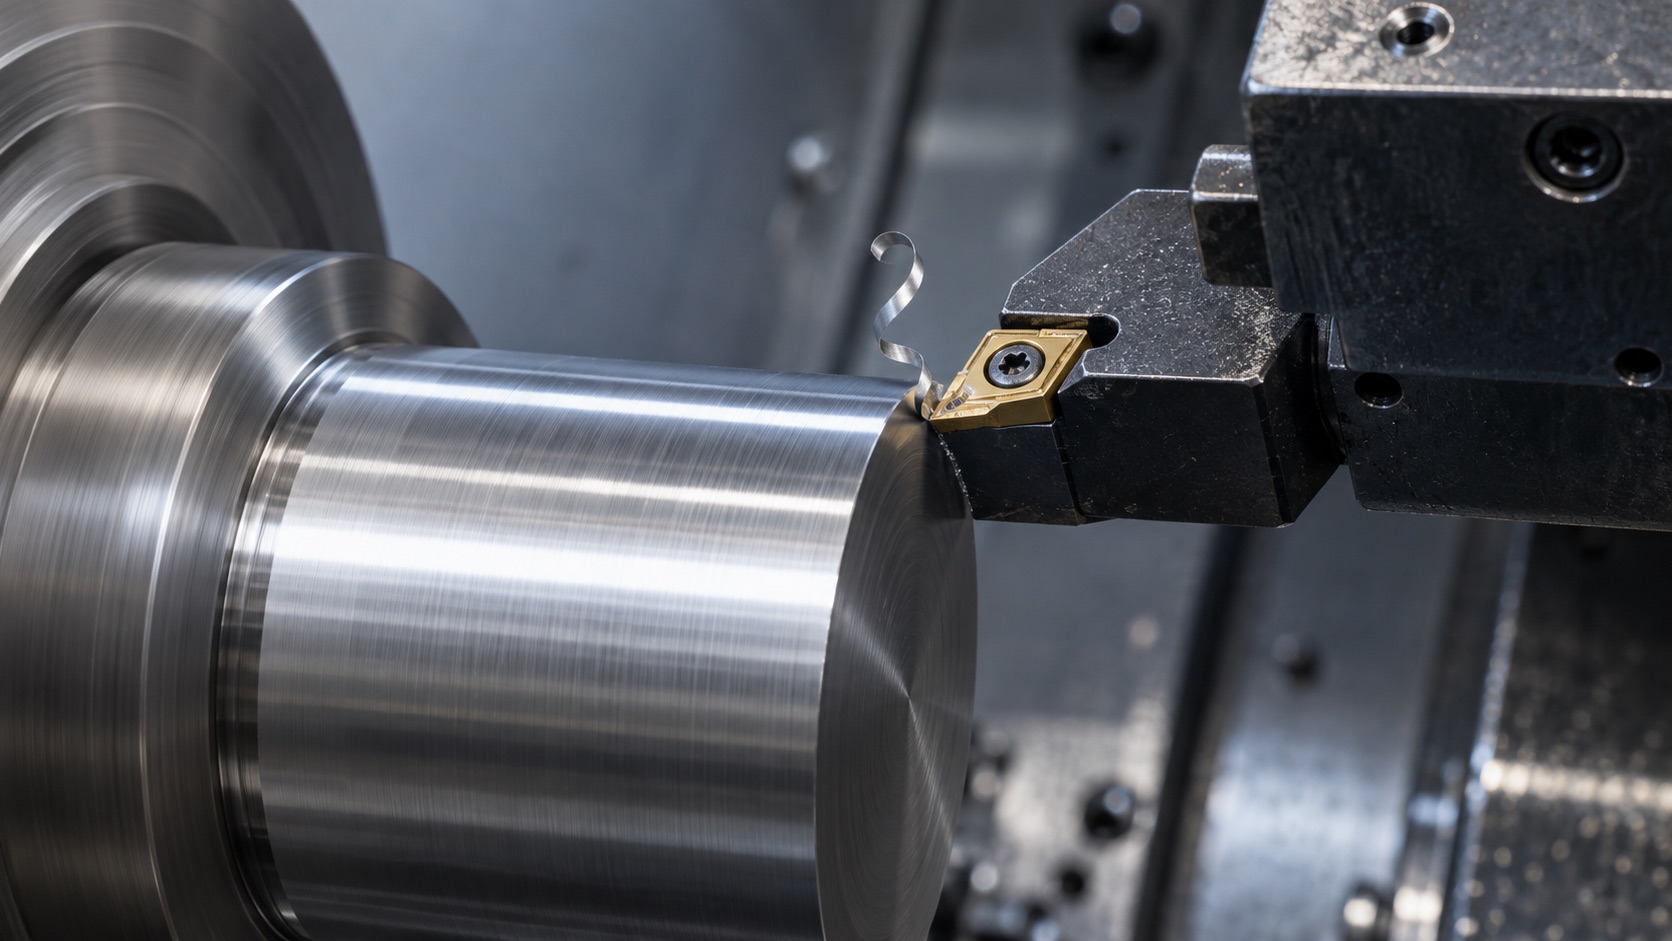
Это скругление в месте соединения режущих кромок, если смотреть на пластину сверху. В каталогах его часто обозначают rε или RE. Не путайте его с микроскруглением самой режущей кромки: подготовка кромки тоже влияет на усилие резания, но это другой параметр.
Для обычных ромбических пластин в метрической системе обозначений ISO последние цифры размерной части часто указывают радиус: например, у CNMG 120404 он составляет 0,4 мм, у CNMG 120408 — 0,8 мм. Для круглых и специальных пластин обозначения читаются иначе, поэтому окончательно сверяйте размер с чертежом производителя.
Совпадение радиуса ещё не означает, что пластины заменяют друг друга. Форма, задний угол, размер, толщина, крепление, стружколом и марка сплава должны подходить к державке, материалу и операции. В разделе токарных пластин по ISO сравнивайте полную маркировку, а не только её окончание.
Как связаны радиус, подача и шероховатость
При продольном точении вершина оставляет на поверхности последовательные следы. Чем больше подача за оборот, тем дальше они расположены друг от друга. При прочих равных больший радиус сглаживает геометрический профиль между соседними следами.
Для обычной круглой вершины идеальную высоту таких гребешков можно приближённо оценить:
h ≈ f² / (8 × r),
где f — подача в мм/об, r — радиус вершины в мм. Результат получается в миллиметрах; для перевода в микрометры его умножают на 1000. Приближение применимо, когда подача мала по сравнению с радиусом, а профиль формируется обычным скруглением вершины.
Возьмём условный пример: подача 0,10 мм/об. Для радиуса 0,4 мм расчёт даёт около 3,1 мкм, для 0,8 мм — около 1,6 мкм. Увеличение радиуса вдвое уменьшило расчётную высоту вдвое. Это объясняет, почему замена выглядит привлекательной.
Но h в этом примере — не Ra из чертежа. Расчёт описывает идеальную геометрию следов и не учитывает вибрации, нарост, износ и деформацию материала. По нему нельзя принять деталь или обещать заказчику Ra 1,6. Фактическую шероховатость проверяют измерением по требованиям чертежа.
Когда больший радиус начинает мешать
На короткой жёсткой заготовке увеличение радиуса может дать более ровный след и позволить работать с большей подачей. На длинном валике, тонкостенной втулке или при большом вылете расточной державки условия другие. Изменение геометрии контакта способно увеличить радиальную составляющую силы, и система начнёт отжиматься.
Представьте два заказа с одинаковым требованием к поверхности. В первом нужно обработать короткий массивный фланец, во втором — тонкую втулку с небольшим припуском. Пластина 0,8 мм, удачно работающая на фланце, не становится автоматически подходящей для втулки. Во втором случае разумно рассмотреть меньший радиус, более лёгкую геометрию резания и способ закрепления, который не деформирует стенку.
Перед заменой проверьте вылет, посадку пластины и высоту установки резца. При растачивании особенно важны диаметр и вылет державки, а при обработке длинного вала — поддержка детали. Подбор токарной державки здесь относится к той же задаче, что и подбор пластины.
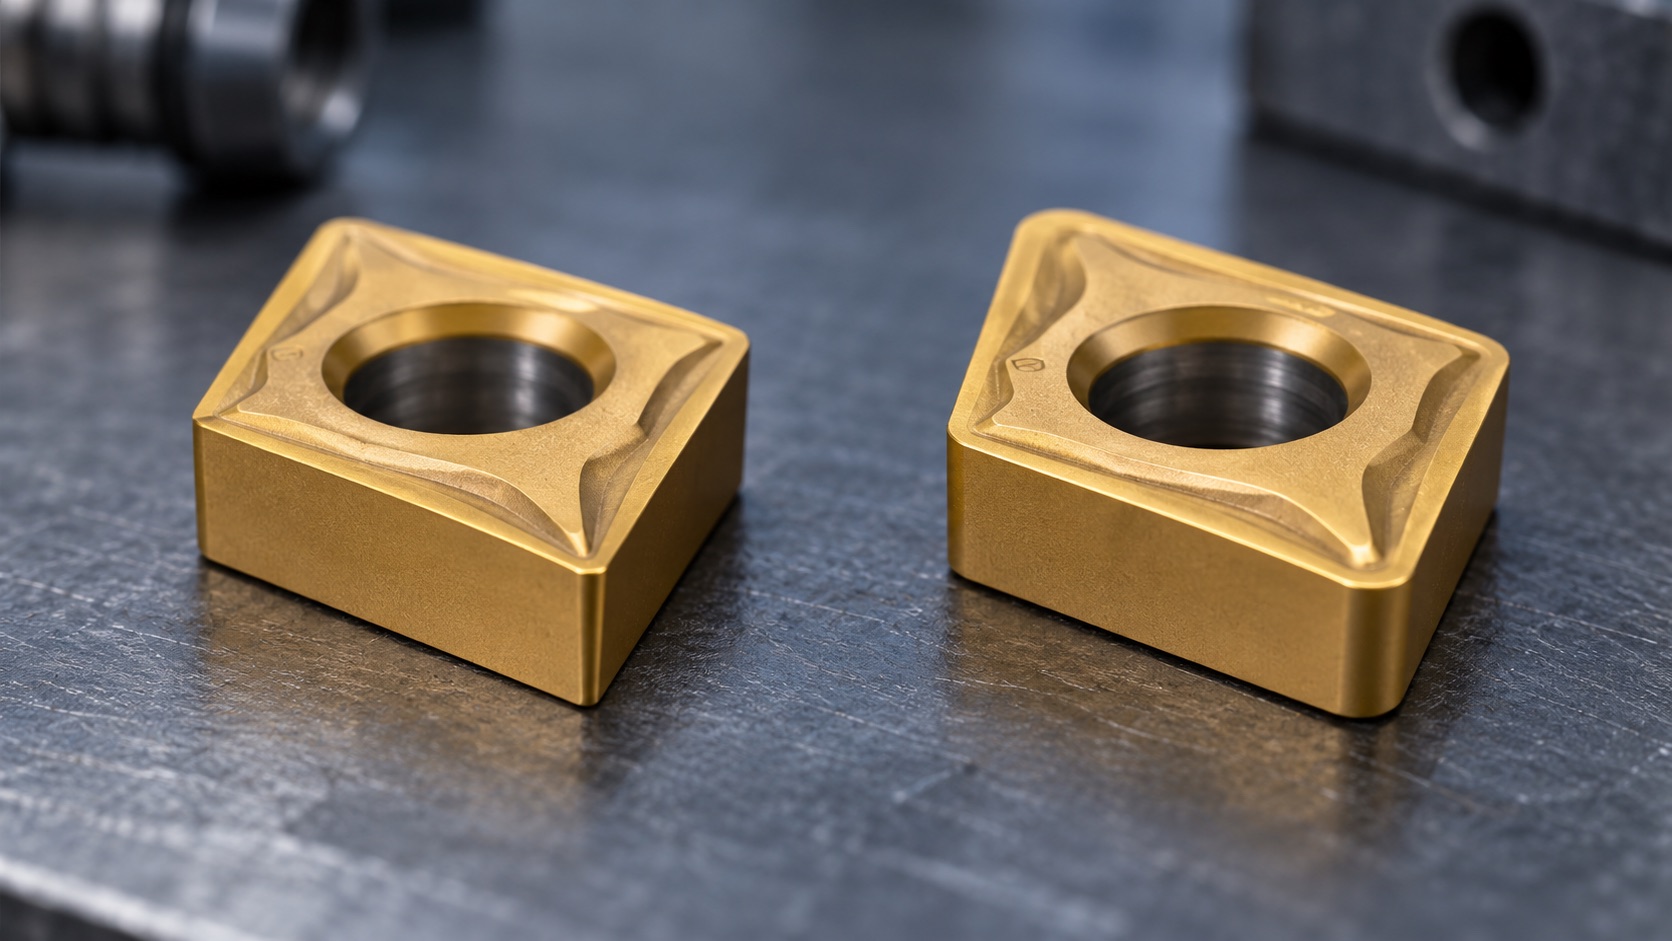
Радиус 0,4 или 0,8 мм: с чего начать сравнение
Числа ниже — варианты для обсуждения с технологом, а не готовые назначения. Даже при одинаковом радиусе чистовой и черновой стружколомы работают в разных диапазонах подач и глубин.
| Условия обработки | Что рассмотреть при подборе |
|---|---|
| Короткая жёсткая деталь, стабильный припуск | Сравнить 0,4 и 0,8 мм по карте применения выбранного стружколома. Больший радиус имеет смысл, если установка выдерживает усилия и поверхность получается стабильной. |
| Тонкая стенка, длинная деталь, склонность к вибрациям | Рассмотреть меньший радиус, например 0,4 мм вместо 0,8 мм, и подходящую чистовую геометрию. Одновременно проверить закрепление. |
| Очень малый оставшийся припуск | Проверить нижнюю границу рабочих глубин и подач. Может потребоваться специальная острая геометрия, а не просто другой радиус. |
| Высокие требования к поверхности при заметной подаче | При достаточной жёсткости оценить пластину с зачистной геометрией wiper и её ограничения по траектории. |
| Малое скругление в сопряжении поверхностей | Сначала проверить, позволяет ли радиус вершины выполнить контур по чертежу. Большой радиус может быть геометрически непригоден. |
Почему важно оставить подходящий припуск
Чистовой проход должен снимать предсказуемый слой по всей поверхности. Если после черновой обработки остались овальность, конусность или следы отжима, фактическая глубина будет меняться. На одном участке пластина режет, на другом едва касается металла.
Не смешивайте припуск на диаметр и глубину резания на сторону. Например, переход с диаметра 30,20 до 30,00 мм даёт глубину резания 0,10 мм. Если в карте применения указан нижний предел выше этого значения, выбранная геометрия может не работать устойчиво.
При малой глубине относительно радиуса основная работа приходится на скруглённый участок вершины. Для нежёсткой системы это может оказаться неблагоприятным. Однако правила «глубина всегда должна быть больше радиуса» для всех чистовых пластин нет: существуют геометрии для малых припусков. Нужна карта применения конкретного инструмента.
Подачу тоже нельзя уменьшать бесконечно. Слишком тонкий срез при определённой подготовке кромки приводит к преобладанию трения и смятия. Поэтому при плохой поверхности сначала выясняют причину, а затем корректируют режим в допустимом диапазоне.
Когда стоит попробовать wiper-пластину
У пластины с зачистной геометрией wiper участок, формирующий поверхность, отличается от обычного скругления. Это позволяет улучшить поверхность при сохранении подачи либо увеличить подачу при сопоставимом качестве. Простая формула для круглой вершины выше такую геометрию не описывает.
Перед заменой проверьте совместимость с державкой, установочный угол и операции, для которых предназначена пластина. Результат на прямом цилиндре не следует переносить на произвольный профиль. Сверьте также радиус и ориентацию вершины в коррекции инструмента ЧПУ; при переходе на специальную геометрию используйте указания производителя. Не считайте wiper способом устранить вибрации: сначала добиваются устойчивого резания.
Что проверить, если поверхность не устраивает
Начните с осмотра детали и кромки после остановки станка. Характер следов помогает выбрать направление проверки, хотя сам по себе не устанавливает причину.
- Регулярная рябь, сопровождаемая звоном. Проверьте жёсткость, вылет и закрепление. Затем оцените радиус и режим; не меняйте все параметры одновременно.
- Неровный, словно надорванный след. Осмотрите вершину на наличие нароста и повреждений, проверьте соответствие марки и геометрии материалу, условия охлаждения.
- Отдельные царапины. Посмотрите, не касается ли стружка готовой поверхности и не мешает ли её накопление работе инструмента.
- Качество ухудшается от детали к детали. Зафиксируйте наработку кромки и сравните её состояние с новой. Коррекция размера не устраняет износ.
- Поверхность блестит, но измерение не проходит. Проверьте её прибором: визуальная оценка не заменяет контроль шероховатости.
Чтобы отличить скол от наростообразования и обычного износа, воспользуйтесь материалом о диагностике износа твердосплавного инструмента. Фотография кромки и описание момента появления дефекта помогут при подборе замены.
Какие данные передать поставщику пластин
Запрос «нужна пластина для Ra 1,6» стоит дополнить чертежом и условиями работы. Укажите материал и твёрдость, диаметр и длину детали, толщину стенки, способ закрепления, припуск на сторону и требование к шероховатости именно в обозначении чертежа.
Приложите полную маркировку установленной пластины и державки, величину вылета, скорость резания, подачу за оборот и сведения о СОЖ. Если меняете инструмент из-за дефекта, добавьте фото поверхности и режущей кромки. Отдельно напишите, появляется проблема сразу или после определённого числа деталей.
С этими данными специалисты ООО «Дельта Групп Урал» смогут подобрать вариант из ассортимента токарного инструмента TOOTOOL. Проверять выбранную пластину лучше на пробной обработке с контролем размера, шероховатости и состояния кромки. Удачный чистовой режим должен повторяться на серии, а не только давать красивую первую деталь.