20.04.2026
Секреты чистовой развертки: Как добиться точности отверстия по 6-7 квалитету
Получить идеальное цилиндрическое отверстие с жесткими допусками (6-7 квалитет точности) обычной сверлильной операцией практически невозможно. Для финишной доводки диаметра и достижения нужной шероховатости применяется развертывание. Однако, чтобы точность отверстий после развертки соответствовала чертежам, требуется строго соблюдать технологические процессы и грамотно готовить инструмент к работе.
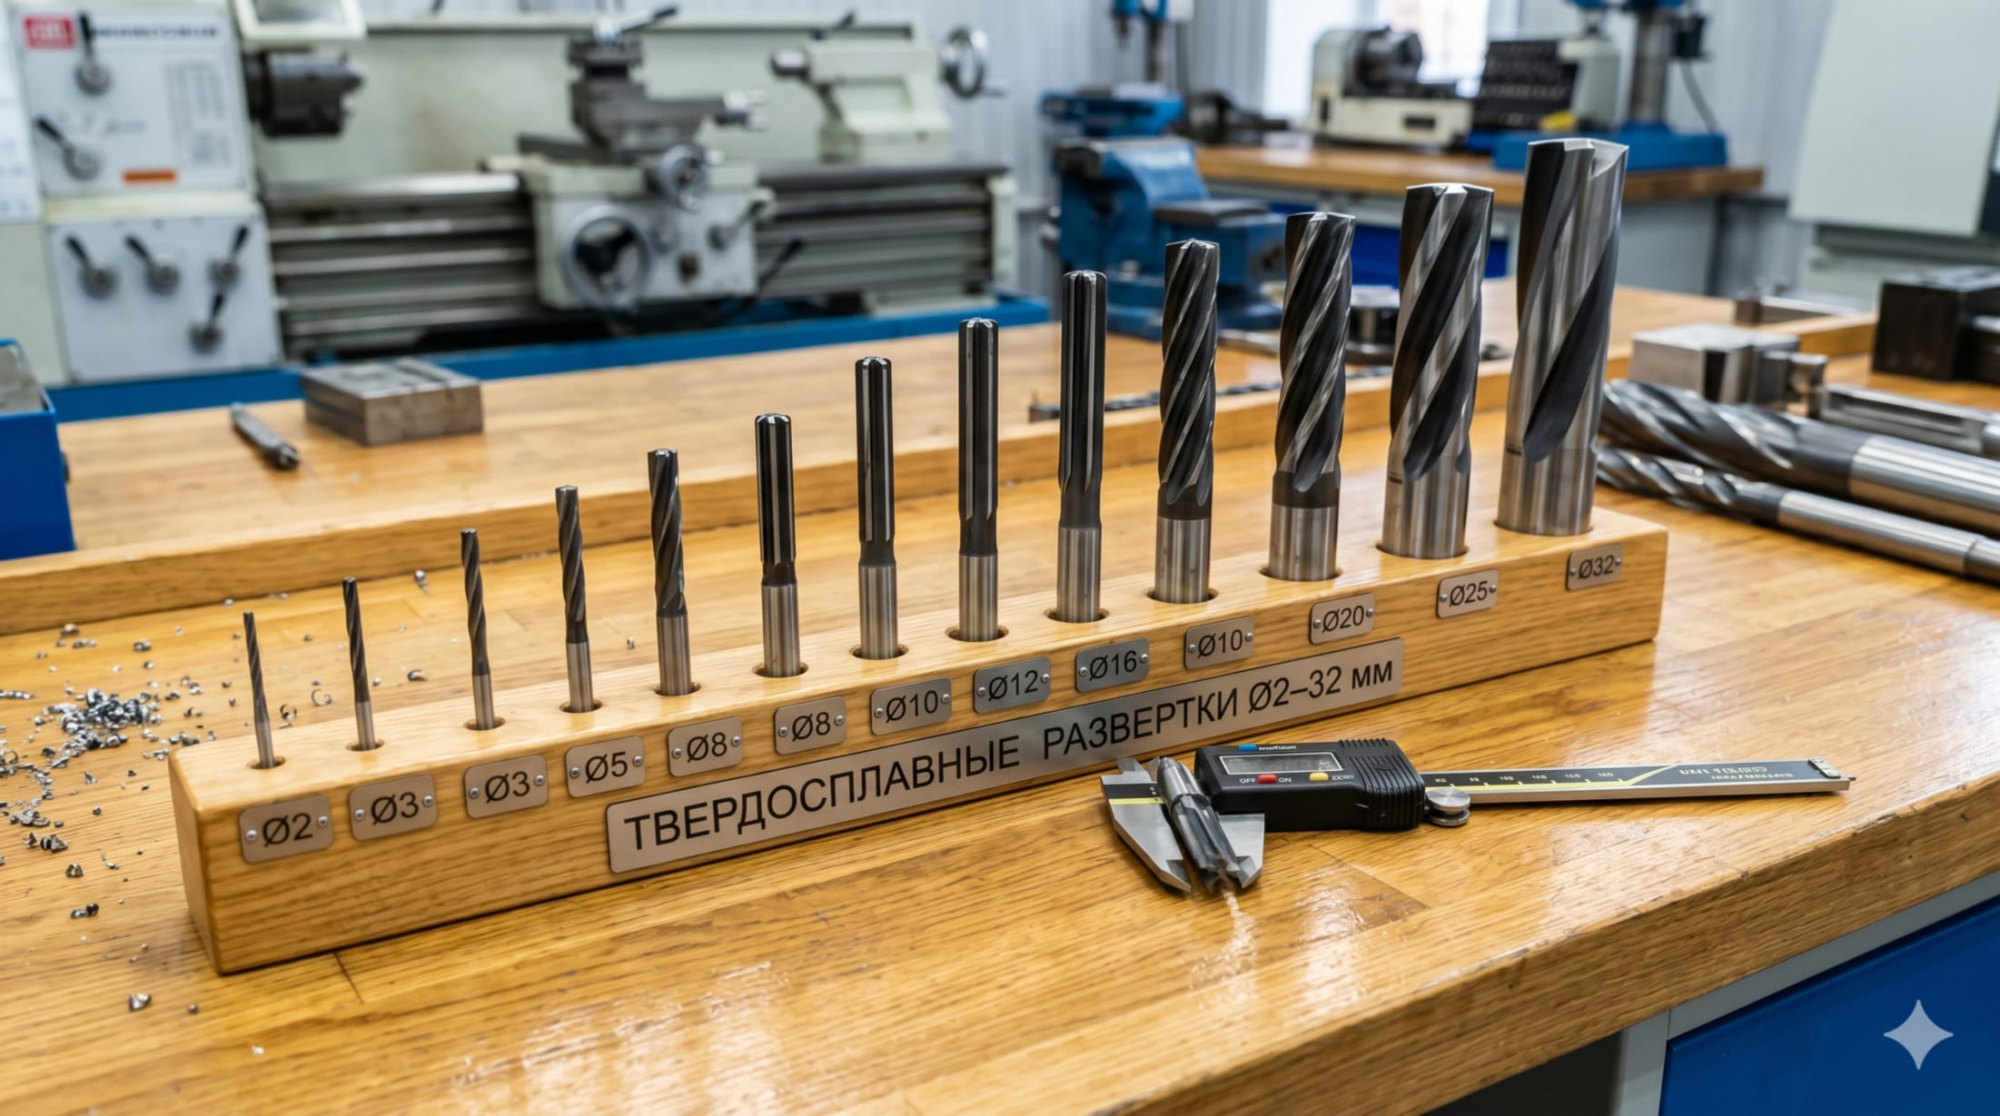
В нашем ассортименте представлены проверенные высокоточные твердосплавные развертки диаметром от 2 до 32 мм. Рассмотрим главные секреты экспертной подготовки отверстия под развертывание.
Подготовка отверстия и выбор правильного припуска
Главная задача развертки — это калибровка отверстия за счет снятия тончайшего слоя материала. Она не может выровнять смещенную ось или исправить сильную кривизну уже просверленного канала. Поэтому базовое отверстие должно быть предварительно просверлено и/или расточено максимально точно.
Важнейший нюанс — величина оставляемого припуска на обработку:
- Для диаметров до 5 мм оптимальный припуск составляет 0,1–0,15 мм на диаметр.
- Для диаметров от 6 до 20 мм рекомендуется оставлять 0,15–0,25 мм на диаметр.
- Для диапазонов от 21 до 32 мм припуск составляет 0,25–0,3 мм на диаметр.
Если оставить слишком малый припуск, режущие зубья будут не резать стружку, а «заглаживать» и скоблить стенки отверстия. Это приведет к моментальному затуплению кромок инструмента. Чрезмерно большой припуск перегрузит развертку и может вызвать её поломку или задиры на деликатной поверхности детали.
Влияние оснастки: почему важна биениестойкость патрона
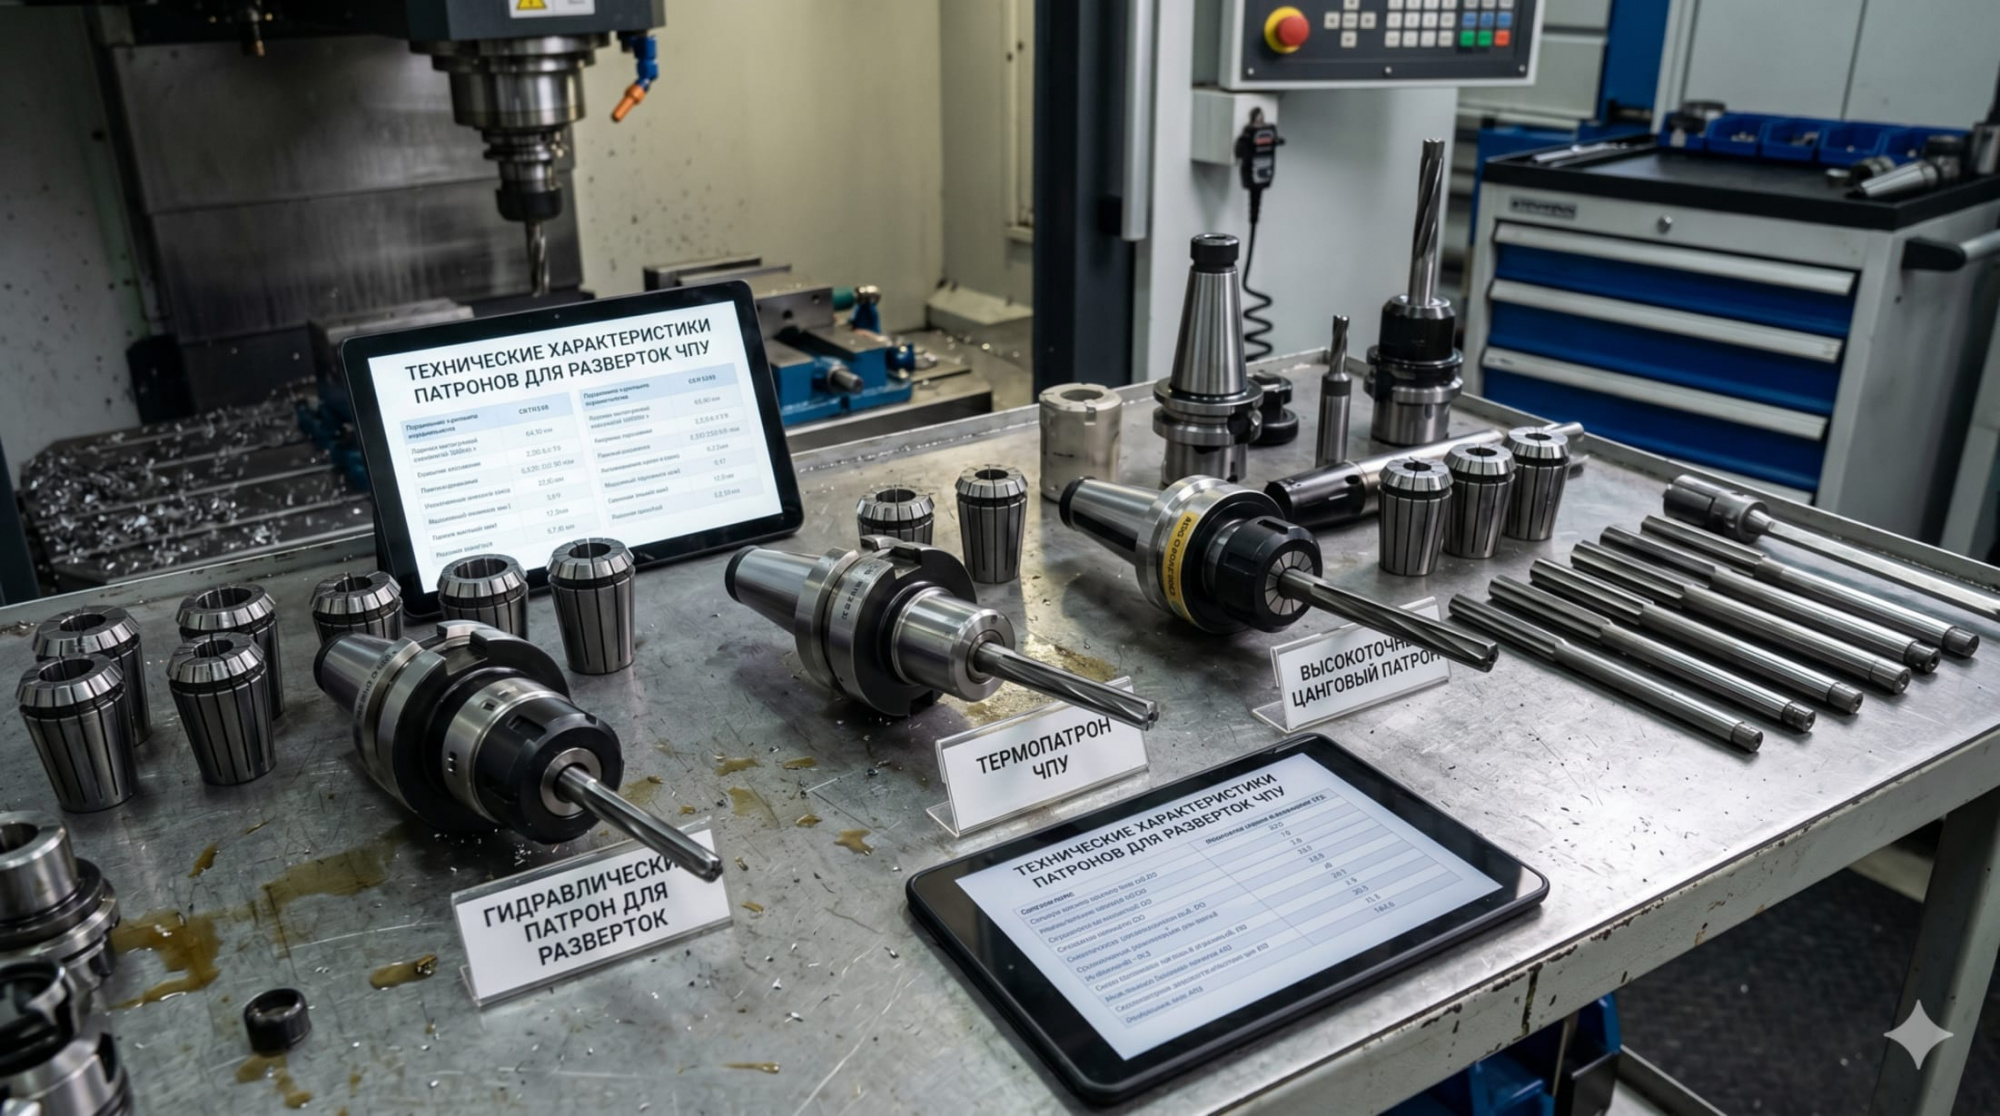
Развертки твердосплавные применение которых все чаще встречается на современных станках с ЧПУ, являются крайне чувствительными к жесткости системы и биению шпинделя. Радиальное биение — главный враг точной чистовой доводки.
- При микро-вибрациях и несоосности патрона отверстие практически гарантированно будет разбито по размеру или приобретет коническую форму.
- При использовании жестких высокоточных патронов (гидропластовых, термопатронов или прецизионных цанговых) допустимое радиальное биение инструмента на вылете не должно превышать 0,005 мм.
- Если идеальную соосность шпинделя и детали обеспечить сложно, необходимо применять плавающие патроны. Они компенсируют погрешности станка, позволяя развертке самоустанавливаться чётко по оси предварительно подготовленного отверстия.
Три правила для идеальной обработки
- Обильная подача СОЖ. Смазывающие свойства здесь даже важнее охлаждающих. Правильно подобранная жидкость препятствует образованию нароста на режущих кромках и кардинально улучшает шероховатость.
- Правильно подобранные режимы. Скорость резания при развертывании обычно в 2–3 раза ниже, чем при сверлении того же материала, а подача на оборот, напротив, должна быть в 2–3 раза больше.
- Отведение инструмента. Выводить развертку из готового отверстия следует только при вращающемся шпинделе (строго в том же направлении). Остановка вращения перед отводом оставит глубокие продольные риски, окончательно испортив 6-7 квалитет.
Если вы хотите оптимизировать свой производственный процесс и снизить процент брака, в нашем каталоге вы можете оперативно купить твердосплавную развертку от 2 до 32 мм для любых задач. Наши специалисты всегда помогут с выбором подходящей серии инструмента и грамотным расчетом режимов резания под вашу оснастку станка.