15.09.2026
Обработка резьбы в дорогостоящих деталях — одна из самых ответственных операций. Поломка метчика на финальном этапе обработки корпусной детали из титана или жаропрочной стали часто приводит к неисправимому браку. Чтобы минимизировать риски, технологи переходят на резьбофрезерование. Этот метод требует современного оборудования и грамотного программирования, но взамен обеспечивает 100% контроль над процессом. Ниже мы детально разберем, как выбрать резьбофрезу для ЧПУ, чтобы получить точный профиль, избежать отжима инструмента и гарантировать высокую стойкость кромки.
Что такое резьбофреза и как она работает
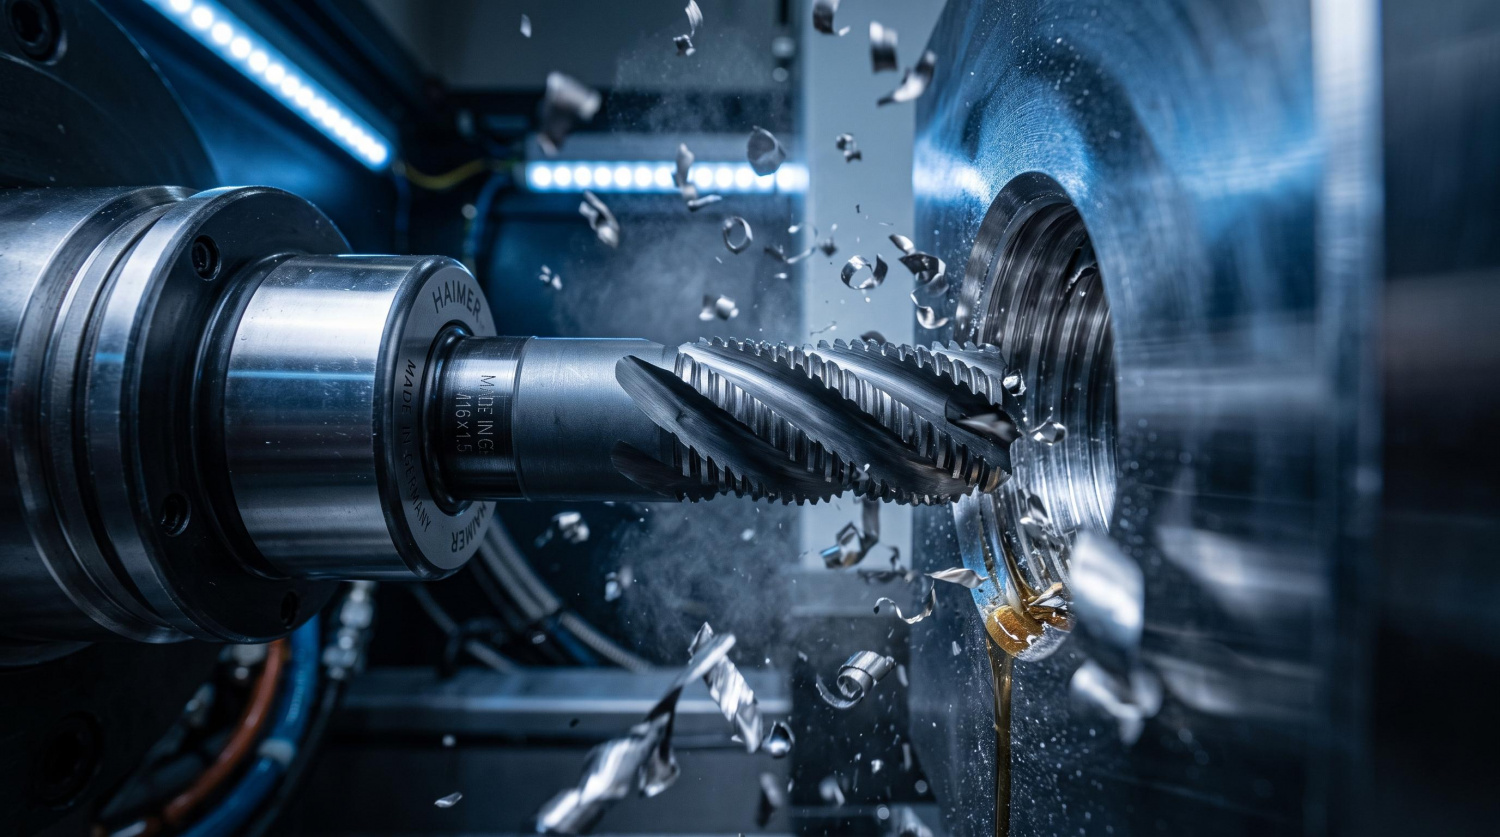
Резьбофреза — это монолитный твердосплавный или сборный инструмент, предназначенный для нарезания резьбы методом винтовой интерполяции на фрезерных или токарно-фрезерных станках с ЧПУ.
Процесс принципиально отличается от работы метчиком. Инструмент имеет диаметр меньше, чем отверстие. Он вращается вокруг собственной оси (шпиндель задает скорость резания) и одновременно совершает движение по спирали: описывает окружность в плоскости X-Y и плавно смещается по оси Z. За один полный оборот по контуру отверстия инструмент опускается или поднимается ровно на один шаг резьбы. В результате зубья формируют точный резьбовой профиль на стенках детали.
Когда резьбофреза лучше метчика
Выбор между метчиком и резьбофрезой зависит от типа производства, размера резьбы и материала заготовки.
Преимущества резьбофрезерования:
- Безопасность детали. Если резьбофреза ломается, она не заклинивает в отверстии, так как ее диаметр меньше. Обломки легко удаляются сжатым воздухом или СОЖ.
- Универсальность. Одним инструментом можно нарезать как левую, так и правую резьбу, глухую и сквозную, внутреннюю и наружную (при совпадении шага).
- Единый шаг — разные диаметры. Фреза с шагом 1,5 мм подойдет для обработки резьбы М12х1,5, М16х1,5, М20х1,5 и так далее.
- Обработка твердых материалов. Твердосплавные фрезы уверенно режут закаленные стали (до 60-65 HRC), где метчики мгновенно садятся или ломаются.
- Резьба до самого дна. В отличие от метчика, имеющего заборный конус, фреза формирует полный профиль резьбы практически до самого дна глухого отверстия.
Ограничения:
- Метод нерентабелен для массового производства мелких резьб (М3–М6) в мягких сталях — метчик справится в несколько раз быстрее.
- Требуется станок с возможностью одновременной 3-осевой интерполяции (X, Y, Z).
- Глубокая резьба (более 3xD) вызывает сложности из-за отжима длинного инструмента.
Как выбрать диаметр резьбофрезы
Диаметр резьбофрезы напрямую определяет качество получаемого профиля и жесткость обработки.
Главное технологическое правило: рабочий диаметр инструмента не должен превышать 70–80% от диаметрa резьбы. Если выбрать фрезу, диаметр которой слишком близок к внутреннему диаметру отверстия, возникнет искажение профиля резьбы (подрезка) из-за траектории выхода инструмента.
- Для мелких резьб (до М12): Выбирают максимально возможный диаметр, проходящий по правилу «не более 80%», чтобы обеспечить максимальную жесткость шейки.
- Для крупных резьб: Можно использовать инструмент меньшего диаметра (например, фрезеровать резьбу М42 фрезой диаметром 16 мм). Это улучшает эвакуацию стружки и снижает нагрузку на шпиндель, но потребует большего числа радиальных проходов.
Важно помнить, что резьбофреза не корректирует кривизну предварительного отверстия. Для формирования точного отверстия под резьбу (особенно в нержавеющих сталях и жаропрочных сплавах) рекомендуется использовать монолитные твердосплавные сверла ОРИОН, которые обеспечивают правильную геометрию и минимальный наклеп стенок, подготавливая идеальную базу для фрезерования.
Как выбрать шаг и профиль резьбы
Инструмент делится на две большие категории по типу формируемого профиля.
Многопрофильные (гребенчатые) резьбофрезы. Имеют рабочую часть, состоящую из множества витков с заданным шагом. Вся длина резьбы формируется за один оборот по спирали (плюс врезание и выход).
- Жестко привязаны к конкретному шагу (например, только 1,25 мм или 2,0 мм).
- Обеспечивают высокую производительность.
- Длина режущей части должна быть чуть больше требуемой глубины резьбы.
Однопрофильные (микро-резьбофрезы). Имеют только один режущий профиль (или 2-3 зуба).
- Могут нарезать резьбу с любым шагом, профиль которого укладывается в геометрию зуба.
- Идеальны для глубоких отверстий с применением удлинителей.
- Процесс идет медленно: фрезе нужно пройти по спирали всю глубину отверстия виток за витком.
Как подобрать геометрию резьбофрезы
Рабочие характеристики фрезы зависят от конфигурации ее зубьев и отвода стружки.
- Количество зубьев (Z). Фрезы малого диаметра обычно имеют 3 зуба. Инструмент от 10 мм может иметь 4, 5 или 6 зубьев. Большее число зубьев позволяет увеличить минутную подачу, но уменьшает объем стружечных канавок.
- Направление спирали. Стандартные фрезы имеют правую спираль. Для обработки очень вязких материалов иногда применяют прямые канавки или левую спираль (чтобы стружка выталкивалась вниз отверстия), но на ЧПУ это экзотика.
- Наличие фасочного зуба. Некоторые модели оснащены дополнительной режущей кромкой у основания, которая снимает фаску на горловине отверстия одновременно с нарезанием резьбы. Это экономит время цикла.
- Внутренний подвод СОЖ (IKZ). Крайне желателен для обработки глухих отверстий в сталях и чугунах. Направленный поток вымывает стружку и предотвращает ее пакетирование.
Как выбрать резьбофрезу под материал детали
Универсального инструмента, который одинаково хорошо работает по титану и алюминию, не существует. Выбор резьбофрезы по металлу должен учитывать группу материала по ISO.
| Группа материалов | Особенности обработки | Требования к инструменту |
|---|---|---|
| Стали (ISO P) | Склонность к образованию сливной стружки, высокий нагрев. | Покрытие TiAlN или AlTiN, стандартный передний угол. Обязательна СОЖ. |
| Нержавеющие стали (ISO M) | Вязкость, наклеп, риск вибраций и наростообразования. | Острые режущие кромки, неравномерный шаг зубьев для гашения вибраций. Покрытие TiCN. |
| Чугун (ISO K) | Абразивный износ, хрупкая сыпучая стружка. | Усиленная сердцевина, износостойкое покрытие, минимальный передний угол. |
| Алюминий (ISO N) | Налипание на режущую кромку (образование нароста). | Фрезы без покрытия (полированные) или со спецпокрытиями (DLC). Крупные канавки. |
| Твердые стали (ISO H) | Экстремальные силы резания, быстрый износ кромки. | Сплавы с высоким содержанием кобальта, отрицательный передний угол, многопроходная работа. |
Как подобрать параметры резания
Режимы резания при резьбофрезеровании требуют особого внимания к программированию ЧПУ.
Основой служит каталожная скорость резания (Vc, м/мин) и подача на зуб (fz, мм/зуб). Главный подвох кроется в расчете минутной подачи.
Стойка ЧПУ по умолчанию управляет подачей центра инструмента. При движении по дуге внутри отверстия, контурная подача (на режущей кромке) будет значительно выше, чем подача центра фрезы.
Чтобы избежать поломки, подачу центра нужно пересчитывать по формуле:
Fcenter = Fcontour × (D - Dtool) / D
Где:
- Fcenter — подача центра инструмента, которую нужно прописать в УП.
- Fcontour — расчетная минутная подача на кромке (Обороты × fz × Количество зубьев).
- D — номинальный диаметр резьбы.
- Dtool — диаметр фрезы.
Для наружной резьбы знак в скобках меняется на плюс: (D + Dtool) / D. Современные CAM-системы делают этот перерасчет автоматически, но при ручном написании макросов это нужно строго контролировать.
Основные ошибки при выборе резьбофрезы
- Выбор фрезы «впритык» к диаметру резьбы. Приводит к срезанию профиля на входе/выходе. Правило 70-80% игнорировать нельзя.
- Встречное фрезерование. Для получения чистой поверхности и высокой стойкости инструмента нарезание резьбы всегда должно вестись попутным методом (сверху вниз для левой резьбы, снизу вверх для правой внутренний резьбы).
- Работа за один проход по жестким материалам. Резьбофреза испытывает огромные радиальные нагрузки. При шаге резьбы более 1,5 мм или обработке нержавейки/титана, профиль нужно формировать за 2–4 радиальных прохода.
- Неправильный метод врезания. Врезаться в материал нужно строго по плавной дуге (полукругу), а не по прямой линии, иначе кромка скалывается от ударной нагрузки.
Пошаговый алгоритм выбора резьбофрезы
Чтобы подобрать инструмент безошибочно, следуйте чек-листу:
- Материал детали: Определите группу ISO (P, M, K, N, S, H).
- Тип и размер резьбы: Метрическая, дюймовая, трубная. Шаг резьбы.
- Шаг: Выберите соответствующий шаг для гребенчатой фрезы или микро-фрезу для нестандартных шагов.
- Диаметр инструмента: Убедитесь, что он составляет не более 70–80% от диаметра отверстия.
- Геометрия: Выберите длину рабочей части, перекрывающую нужную глубину резьбы.
- Покрытие: Подберите покрытие под материал (TiAlN для сталей, без покрытия для алюминия).
- Параметры резания: Рассчитайте обороты и обязательно скорректируйте подачу на центр инструмента.
- Возможности станка: Проверьте наличие опции винтовой интерполяции в стойке ЧПУ и жесткость шпинделя.
Резьбофрезы ОРИОН
Для серийной и единичной обработки ответственных деталей ООО «Дельта Групп Урал» предлагает промышленные решения на базе микрозернистого твердого сплава. Монолитные твердосплавные резьбофрезы ОРИОН проектируются с учетом высоких требований к жесткости и износостойкости.
Инструмент оснащается многослойными PVD-покрытиями, устойчивыми к высоким температурам, и выпускается в различных размерных рядах (от М3 до М24 и выше) под метрическую и трубную резьбы. Использование резьбофрез ОРИОН обеспечивает стабильное получение резьбы 6H даже в труднообрабатываемых сталях и сплавах. Оптимизированная геометрия стружечных канавок гарантирует плавный отвод стружки без риска пакетирования в глухих отверстиях.
Чтобы уточнить параметры инструмента, подобрать оптимальную геометрию под вашу номенклатуру деталей или запросить расчет экономической эффективности внедрения, вы можете связаться со специалистом нашей компании. Инженеры-технологи помогут с выбором и проконсультируют по составлению управляющих программ.
FAQ: Частые вопросы по выбору и применению резьбофрез
1. Может ли одна резьбофреза нарезать правую и левую резьбу?
Да. Направление резьбы определяется исключительно направлением перемещения инструмента в управляющей программе станка (снизу вверх или сверху вниз) и направлением винтовой интерполяции. Инструмент при этом вращается стандартно (М03).
2. Можно ли нарезать наружную резьбу фрезой для внутренней резьбы?
Технически — да, если шаг резьбы совпадает, а профиль симметричен (как у метрической резьбы 60°). Однако для наружной резьбы программируется другой подход к детали и используется команда контурной обработки по внешней дуге.
3. Что делать, если резьба получается на конус (разбивается сверху)?
Это классический симптом «отжима» инструмента из-за недостаточной жесткости фрезы или слишком большого съема металла за один проход. Решение: разбейте программу на 2–3 радиальных прохода (черновые и чистовой) и проверьте биение инструмента в патроне.
4. Обязательно ли использовать термоусадочный патрон?
Не обязательно, но желательно. Для резьбофрезерования критично радиальное биение. Если термоусадки нет, используйте высокоточные цанговые патроны ER или гидропластовые патроны. Сверлильные патроны или патроны Weldon с боковым винтом использовать категорически нельзя — они дают недопустимое биение.
5. Нужно ли использовать макросы ЧПУ для резьбофрезерования?
Современные CAM-системы (NX, Mastercam, SolidCAM) генерируют корректный G-код со всеми дугами врезания и пересчетом подач автоматически. Использование параметрических макросов на стойке (например, циклов Siemens или Fanuc Custom Macro) удобно при цеховом программировании, когда оператор сам пишет код прямо у станка.