02.06.2026
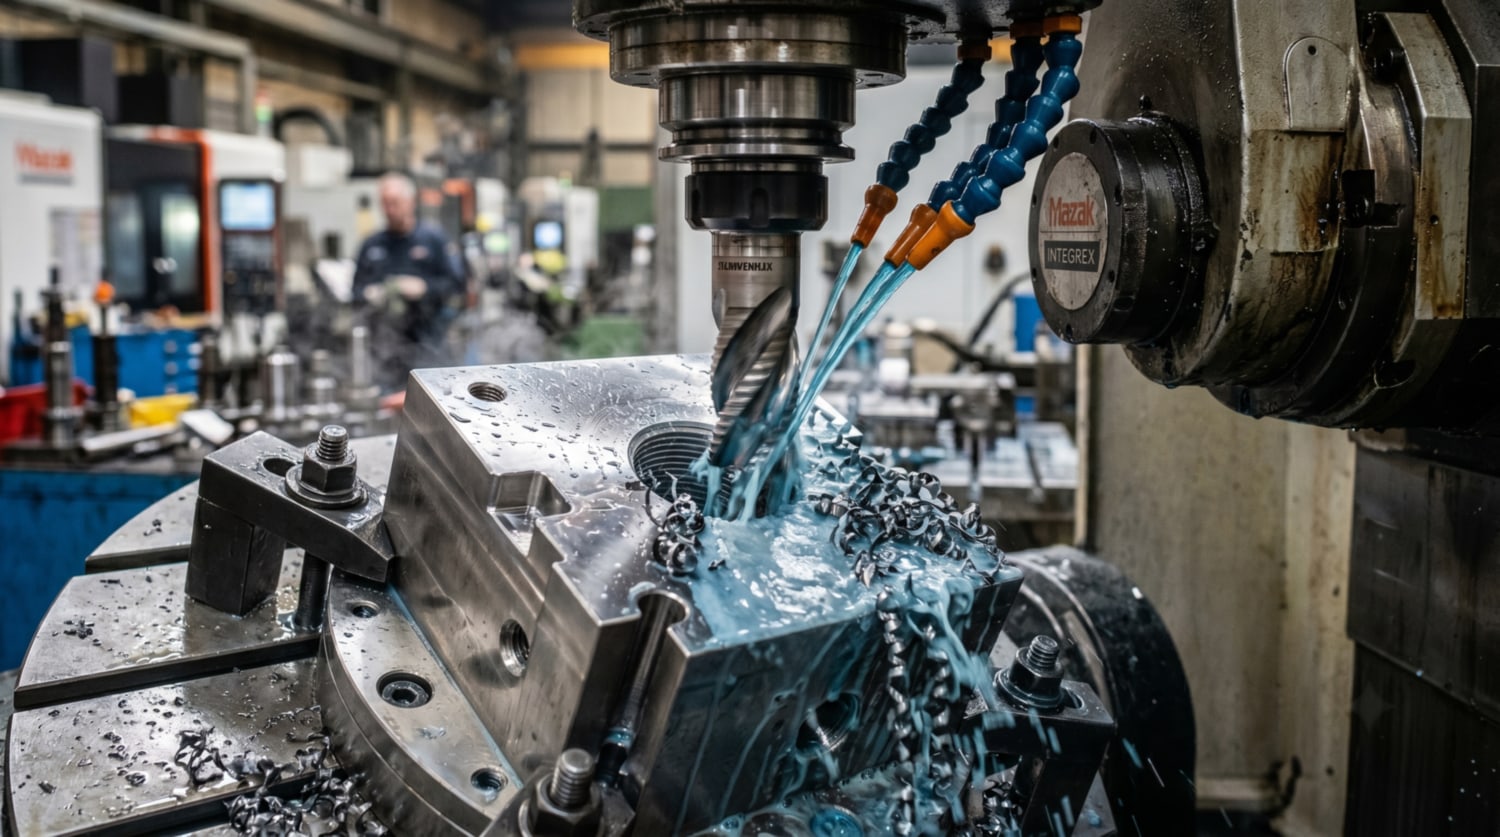
Когда в производстве стоит дорогая заготовка из нержавеющей стали, жаропрочного сплава или титана, ошибка в операции резьбонарезания обходится слишком дорого. Один сломанный метчик внутри отверстия — и себестоимость детали резко растет: появляется риск брака, прожига, переустановки, а иногда и полной утилизации заготовки. Именно поэтому в операциях, где важны предсказуемость, управляемый стружкоотвод и стабильная обработка с ЧПУ, резьбофрезерование все чаще вытесняет классическое нарезание резьбы метчиком.
Маркировка ISO: как читать твердосплавный инструмент без ошибок
Система ISO нужна не для формальности в каталоге, а для быстрого подбора инструмента под конкретный материал и режим резания. Буквенная группа указывает, для какой категории заготовок рассчитан сплав и геометрия режущей части.
Основные группы применения
- P — стали и литые стали, непрерывное резание, длинная стружка.
- M — нержавеющие стали, вязкие материалы, высокие требования к стойкости инструмента и кромочной прочности.
- K — чугуны, короткая стружка, повышенная абразивность.
- N — алюминий, медные и другие цветные сплавы.
- S — жаропрочные сплавы, титан, материалы с высокой термонагруженностью зоны резания.
- H — закаленные стали и твердые материалы.
Цифровой индекс внутри группы показывает баланс между твердостью и вязкостью сплава. Низкие значения обычно означают более твердую и износостойкую марку для чистовой обработки, более высокие — более вязкий материал пластины под ударные нагрузки, переменный припуск и черновой проход. Если на операции наблюдается микровыкрашивание, перегрев кромки или нестабильный стружкоотвод, проблема часто связана не со станком, а с неверно подобранной маркой твердого сплава и режимом резания.
Отдельного внимания заслуживает и геометрия. Один и тот же сплав при разной форме режущей части ведет себя по-разному: меняется направление стружки, нагрузка на вершину, реакция на СОЖ и склонность к вибрациям. Поэтому грамотный металлорежущий инструмент всегда подбирают как связку из марки сплава, покрытия, геометрии и конкретной операции, а не по одному параметру.
Почему метчик опасен на дорогих деталях
У метчика есть сильная сторона — простая траектория и привычность для производства. Но у него есть и жесткое ограничение: инструмент работает всем профилем сразу, находится в замкнутом отверстии и крайне чувствителен к перегрузке. Стоит нарушиться отводу стружки, измениться твердости материала по длине отверстия или просесть подаче СОЖ, и крутящий момент начинает расти скачком.
Что происходит при аварии
- Метчик заклинивает в отверстии.
- Хвостовик или рабочая часть обламывается.
- Обломок остается внутри детали.
- Деталь уходит на прожиг, высверливание или в брак.
На дешевой заготовке это неприятно. На корпусной детали, пресс-форме, авиационном или энергетическом компоненте — уже финансовая проблема. Здесь оценивают не цену самого инструмента, а общий риск на одну операцию. Если поломка метчика уничтожает почти готовую деталь, кажущаяся экономия исчезает моментально.
Экономика резьбофрезерования: меньше риска, выше управляемость
Резьбофрезерование работает иначе. Инструмент входит в материал постепенно, формирует профиль по винтовой интерполяции и не запирается в отверстии всем телом. Даже если режим подобран неидеально, вероятность катастрофического сценария несравнимо ниже. Фрезу можно вывести из зоны резания без разрушения заготовки, а сам процесс лучше контролируется через программу станка.
Для производства это означает прямую выгоду:
- снижается риск потери дорогой детали;
- упрощается корректировка диаметра по управляющей программе;
- уменьшается зависимость результата от состояния одного конкретного инструмента;
- повышается предсказуемость операции в серийной обработке с ЧПУ.
Когда считают не только цену оснастки, но и стоимость возможного брака, резьбофрезерование часто оказывается выгоднее уже на средних партиях. Особенно в материалах, где метчик работает на пределе по крутящему моменту и чувствителен к качеству отверстия.
Технологическое преимущество «ОРИОН»: один инструмент под разные задачи
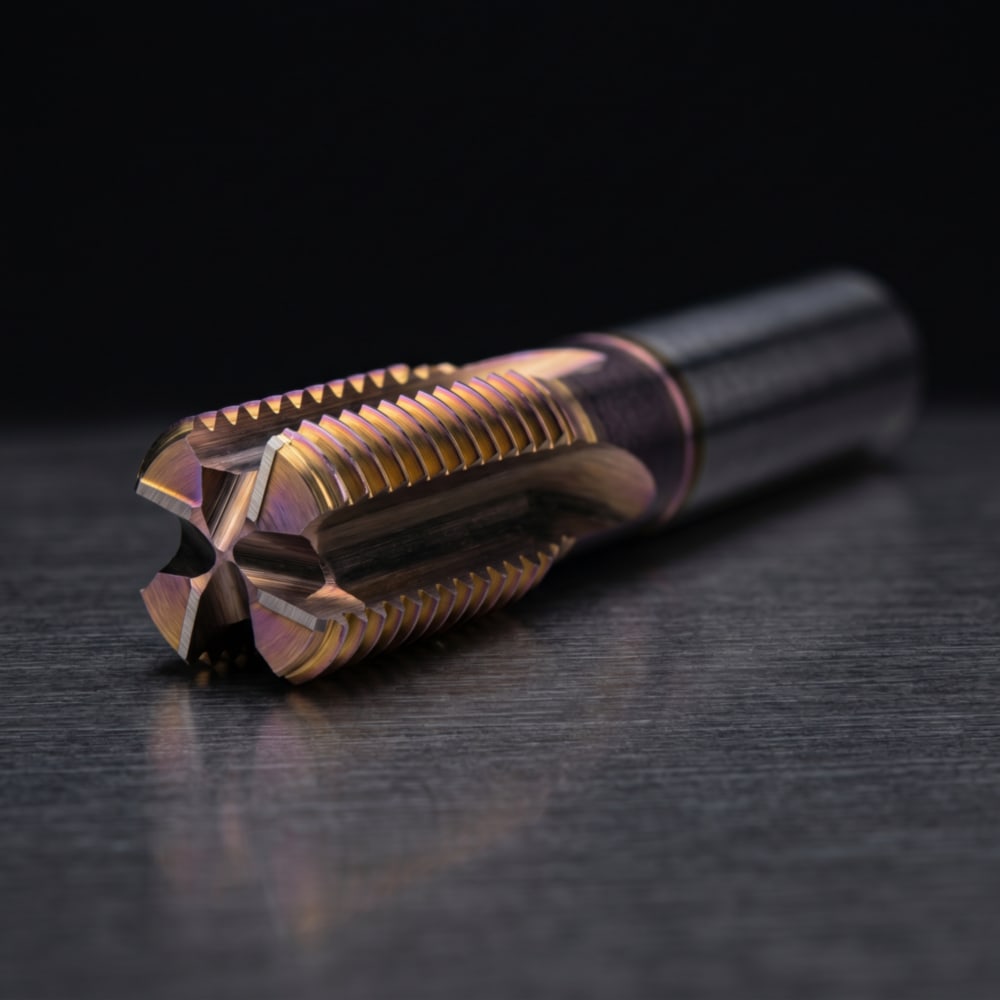
Ключевой плюс, который ценят технологи и наладчики, — одна резьбофреза для чпу позволяет нарезать резьбы разных диаметров при одинаковом профиле и заданном шаге. Это меняет саму логику инструментального хозяйства. Не нужно держать отдельный метчик под каждый диаметр, если задача решается коррекцией траектории.
Что это дает на практике
- Один инструмент обслуживает несколько типоразмеров резьбы.
- Сокращается количество позиций в магазине станка.
- Упрощается переналадка между изделиями.
- Снижается складской запас оснастки.
- Легче держать стабильный шаг резьбы в разных сериях.
Для контрактного производства и участков с частой сменой номенклатуры это особенно выгодно. Чем меньше специализированных единиц оснастки требуется под каждую мелкую задачу, тем ниже непроизводительные затраты и тем проще держать под контролем реальную себестоимость детали.
Что влияет на стойкость инструмента при резьбофрезеровании
Высокая стойкость инструмента не возникает сама по себе. Она собирается из нескольких факторов: правильная подготовка отверстия, стабильное биение шпинделя, достаточная жесткость системы, корректная подача СОЖ и адекватный съем припуска. Если предварительное отверстие выполнено с уводом, овальностью или прижогом, даже качественная резьбофреза будет работать в ухудшенных условиях.
Критические условия процесса
- Точный диаметр предварительного отверстия.
- Стабильная подача без занижения на зуб.
- Эффективный стружкоотвод из глухих и глубоких отверстий.
- Подбор покрытия под материал и температуру резания.
- Отсутствие паразитных вибраций и перекоса инструмента.
Частая ошибка на участке — искусственно «жалеть» инструмент и снижать подачу ниже расчетной. На деле это переводит резание в режим трения: растет температура, появляется налипание, усиливается микровыкрашивание режущей кромки. Для вязких нержавеющих сталей это особенно характерно. Правильнее работать в окне режимов, которое обеспечивает формирование стружки, а не полировку профиля.
Связка операций: от сверления до готовой резьбы
Качественное резьбофрезерование начинается не с фрезы, а с отверстия под резьбу. Если ось уведена, диаметр нестабилен или после сверления остались дефекты поверхности, резьбовая операция уже идет с накопленной ошибкой. Поэтому подготовительный инструмент здесь влияет на результат не меньше, чем сама резьбофреза.
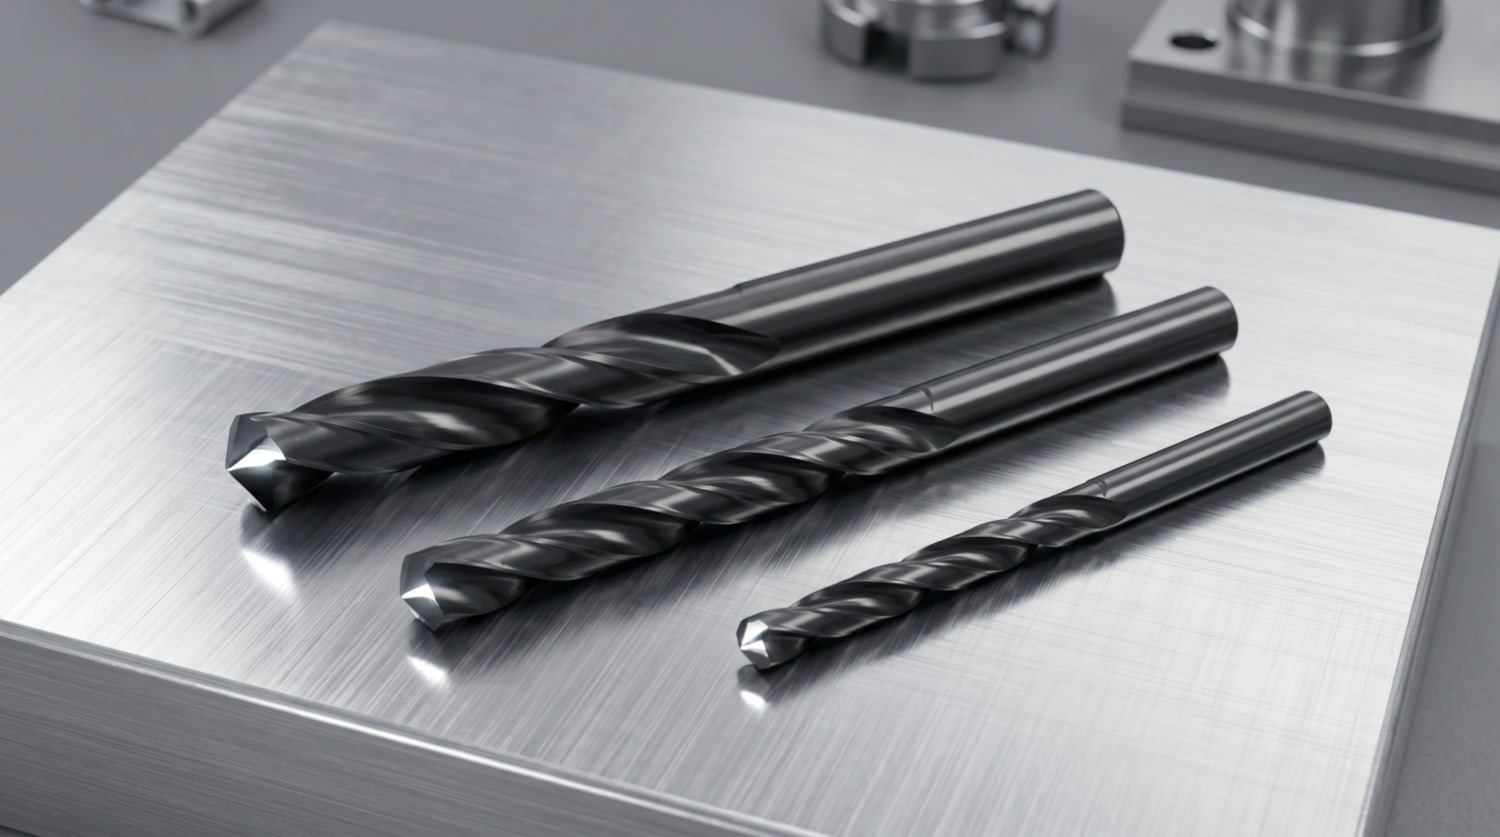
На этом этапе оправдано применять цельные твердосплавные сверла, когда нужна геометрическая точность, стабильность отверстия и чистая работа по нержавеющим и труднообрабатываемым сплавам. Жесткое сверло дает предсказуемую базу под дальнейшую резьбу, снижает вероятность перегрузки последующего инструмента и помогает удерживать профиль без лишних корректировок.
Где резьбофрезерование особенно выгодно
- В дорогих корпусных и ответственных деталях, где брак недопустим.
- В нержавеющих и жаропрочных материалах, где метчик работает с высоким риском заклинивания.
- В мелкосерийной и многономенклатурной обработке с ЧПУ.
- В случаях, где нужен один инструмент на несколько диаметров.
- В глухих отверстиях, где критичен стружкоотвод и стабильная подача СОЖ.
Если смотреть на процесс глазами технолога, выбор очевиден: метчик выигрывает только там, где цена ошибки мала, а операция типовая и дешевая. Во всех остальных случаях резьбофрезерование дает то, чего не хватает классическому резьбонарезанию, — управляемость, гибкость и защиту детали от самой дорогой аварии в этой операции.