03.09.2026
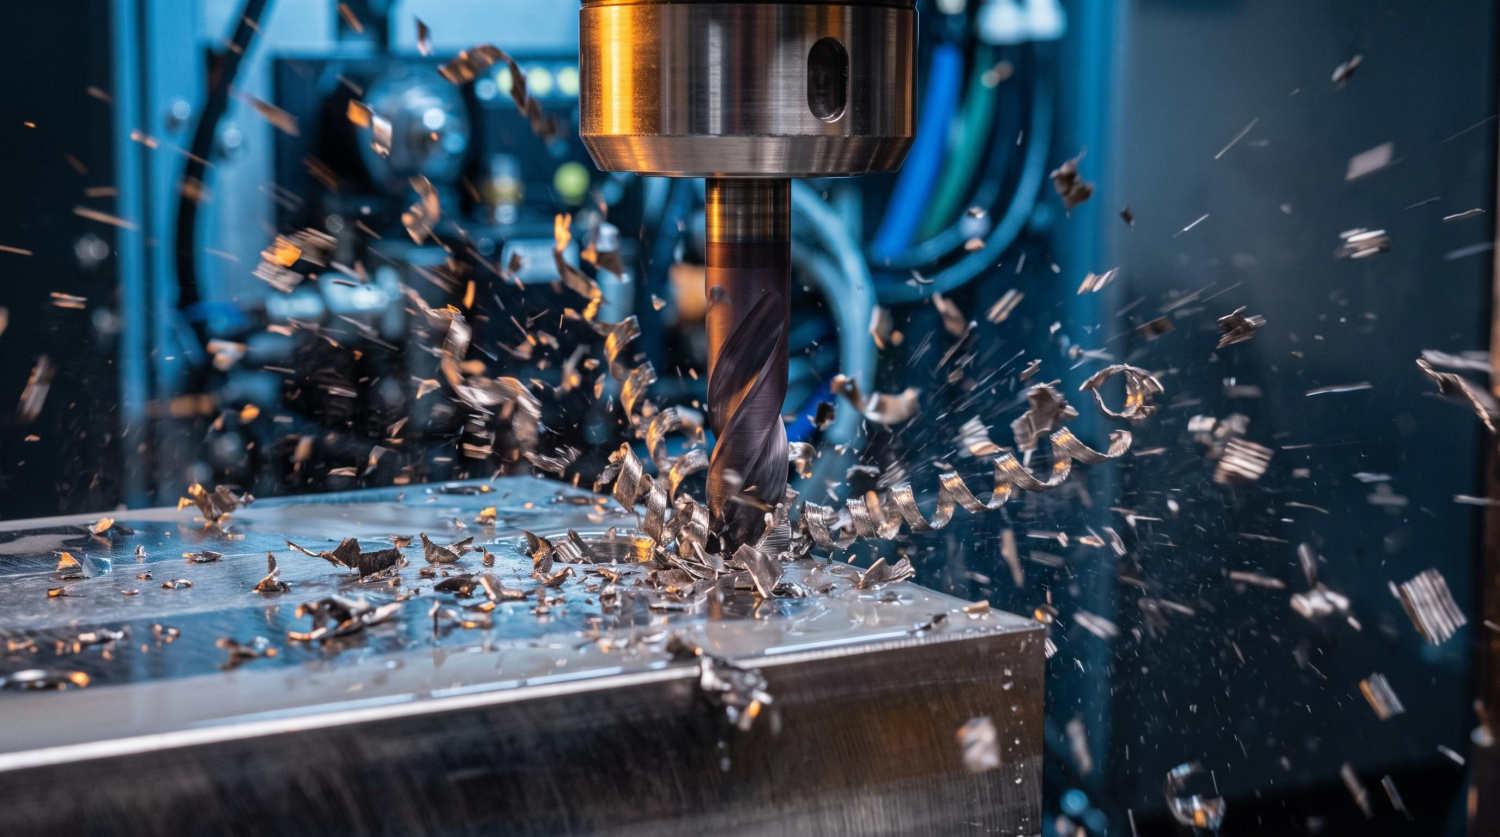
В условиях серийного машиностроительного производства время цикла и стабильность инструмента играют решающую роль. Когда стоит задача получить точные отверстия с минимальными затратами времени, инструментом первого выбора становится твердосплавное сверло для ЧПУ. В отличие от традиционного инструмента из быстрорежущей стали, монолитный твердый сплав (VHM) обеспечивает многократный прирост производительности. Однако высокая жесткость этого материала оборачивается его хрупкостью. Ошибка в подборе геометрии, покрытия или вылете инструмента неизбежно приводит к сколам режущей кромки или поломке сверла внутри детали.
В этой статье мы подробно разберем, как выбрать твердосплавное сверло под конкретную технологическую операцию, чтобы обеспечить максимальную стойкость инструмента и стабильное качество обработки.
Когда стоит выбирать твердосплавное сверло для ЧПУ
Переход на монолитный твердосплавный инструмент оправдан, когда требуется высокая скорость обработки, жесткие допуски на диаметр (IT8–IT9) и качественная шероховатость стенок отверстия, исключающая или минимизирующая последующее развертывание.
Преимущества твердосплавных сверл:
- Работа на высоких скоростях резания (в 3–5 раз быстрее HSS).
- Отличная жесткость, исключающая увод инструмента (самоцентрирование происходит за счет специальной заточки).
- Возможность обрабатывать закаленные стали и жаропрочные сплавы.
Ограничения и требования:
- Жесткость системы СПИД (Станок – Приспособление – Инструмент – Деталь). Твердый сплав не прощает вибраций. Биение в шпинделе фрезерного или токарного станка ЧПУ не должно превышать 0,01–0,02 мм.
- Качественная фиксация. Рекомендуется использовать гидропластовые, термоусадочные или высокоточные цанговые патроны (например, ER с цангами повышенной точности).
- Не подходят для универсальных станков с ручной подачей из-за риска неравномерной нагрузки и скола режущих кромок.
Если станок имеет изношенный шпиндель или деталь невозможно надежно закрепить, лучше использовать сверла со сменными многогранными пластинами или инструмент из кобальтового быстрореза (HSS-Co).
Как выбрать диаметр твердосплавного сверла
Диаметр твердосплавного сверла подбирается в строгой зависимости от конечного назначения отверстия. Если инструмент используется для предварительной обработки, необходимо учитывать припуск на последующие операции.
- Под нарезание резьбы метчиком. Диаметр рассчитывается по формуле: D сверла = D резьбы – Шаг резьбы. Например, для стандартной резьбы М8х1,25 необходимо выбрать сверло диаметром 6,8 мм. Для накатных метчиков формула иная, и диаметр сверла будет больше.
- Под развертывание. Оставляется припуск в зависимости от диаметра. Для отверстий до 10 мм припуск на развертку обычно составляет 0,2 мм (например, сверлим 9,8 мм под развертку 10 Н7).
- Окончательная обработка. Современные монолитные твердосплавные сверла изготавливаются с допуском m7 или h7. При жесткой фиксации они способны выдавать квалитет отверстия IT8-IT9, что часто позволяет исключить операцию чистового растачивания или развертывания.
Как подобрать длину сверла
Длина твердосплавного сверла — критический фактор, напрямую влияющий на жесткость. Главное правило технолога: используйте максимально короткое сверло, способное выполнить задачу.
Производители классифицируют длину в зависимости от диаметра (L/D): 3xD, 5xD, 8xD, 12xD и более.
- Общая длина (L1) определяет, поместится ли инструмент в магазин станка ЧПУ и не будет ли столкновений при смене.
- Рабочая длина канавки (L2) должна быть чуть больше требуемой глубины отверстия для беспрепятственного отвода стружки.
Если вам нужно просверлить отверстие глубиной 25 мм диаметром 10 мм, идеально подойдет сверло 3xD. Использование инструмента 5xD или 8xD для этой задачи приведет к снижению жесткости системы, повышению вероятности вибраций и, как следствие, снижению стойкости режущей кромки.
Примечание: При сверлении отверстий глубиной 8xD и более обязательно применение центровочного (пилотного) сверла. Пилотное сверло должно иметь угол при вершине равный или чуть больший, чем у длинного сверла (например, 142° для пилота и 140° для основного).
Как выбрать геометрию сверла
Геометрия режущей части твердосплавного инструмента определяет, как формируется и ломается стружка, а также как инструмент центрируется.
- Угол при вершине. Традиционный угол 118° характерен для HSS. Выбор твердосплавного сверла для ЧПУ обычно сводится к углам 140° (наиболее универсальный), реже 135° или 150° для высокотвердых материалов и чугунов. Угол 140° обеспечивает отличное самоцентрирование и распределение сил резания.
- Форма стружечной канавки. Для вязких материалов (нержавеющая сталь, алюминий) канавки делают более широкими и полированными. Для глубокого сверления применяют параболический профиль для улучшенной эвакуации стружки.
- Количество направляющих ленточек. Стандартные сверла имеют 2 ленточки. Для сверления пересекающихся отверстий или выхода на наклонную поверхность применяют геометрию с 4 ленточками — она обеспечивает превосходное базирование инструмента в отверстии и предотвращает его увод.
Как выбрать покрытие
Покрытие твердосплавного сверла выполняет роль термобарьера, снижает коэффициент трения и повышает износостойкость. Твердосплавное сверло по металлу без покрытия сегодня используется редко (в основном для обработки цветных сплавов).
- TiAlN / AlTiN (титан-алюминий нитрид). Самые популярные универсальные покрытия. Отличаются высокой красностойкостью. Идеальны для обработки легированных и углеродистых сталей, чугуна. AlTiN выдерживает нагрев до 900°C.
- TiCN (карбонитрид титана). Обладает высокой твердостью и низким внутренним напряжением. Хорошо показывает себя на нержавеющих сталях.
- DLC / ZrN или полированные сверла без покрытия. Применяются для обработки алюминия, меди и пластиков. Покрытия, содержащие алюминий (TiAlN), не применяются по алюминиевым сплавам из-за химического сродства и риска образования нароста на режущей кромке.
Как подобрать сверло под материал заготовки
Каждая группа материалов по классификации ISO требует индивидуального подхода:
- Стали (ISO P). Подходят универсальные сверла с покрытием AlTiN/TiAlN, углом 140° и стандартной канавкой. Особое внимание — дроблению стружки при обработке низкоуглеродистых сталей (ст3, 20).
- Нержавеющие стали (ISO M). Вязкий материал, склонный к наклепу. Требуется острая режущая кромка, специальная заточка для контроля стружки и обильный внутренний подвод СОЖ. Покрытие должно обладать низким коэффициентом трения.
- Чугуны (ISO K). Стружка скалывается, материал обладает высокими абразивными свойствами. Применяют сверла с усиленной сердцевиной, иногда с 4 направляющими ленточками и износостойким покрытием.
- Алюминий и цветные металлы (ISO N). Твердый сплав без покрытия с полированными канавками. Острый передний угол для легкого резания без налипания материала.
- Жаропрочные сплавы (ISO S) и закаленные стали (ISO H). Требуют мелкозернистого твердого сплава, минимальных передних углов для прочности кромки и жестких режимов с обильным охлаждением.
Как выбрать подвод СОЖ
Отведение тепла и стружки из зоны резания — залог долгой жизни твердого сплава.
Наружный подвод СОЖ. Жидкость подается через форсунки станка на инструмент. Применимо только для неглубоких отверстий (до 3xD) или обработки материалов с хорошей стружколомаемостью (например, чугун). При глубине более 3xD внешняя струя просто не достигает дна отверстия, что приводит к перегреву кромок и пакетированию стружки.
Внутренний подвод СОЖ (с каналами). Охлаждающая жидкость подается под давлением сквозь тело сверла прямо к режущим кромкам.
- Обязательно для отверстий 5xD и глубже.
- Способствует эффективному вымыванию стружки.
- Значительно повышает допустимые режимы резания твердосплавным сверлом.
- Требует наличия в станке ЧПУ опции подачи СОЖ через шпиндель (желательное давление от 15-20 бар, для глубокого сверления — от 40 бар).
Как подобрать параметры резания
Правильные режимы резания твердосплавным сверлом гарантируют, что инструмент отработает заявленный ресурс. В основе лежат два главных параметра:
- Скорость резания (Vc, м/мин). Определяет частоту вращения шпинделя: n = (Vc × 1000) / (π × D). Для конструкционных сталей Vc может составлять 80–120 м/мин, для алюминия — 200+ м/мин, для нержавейки — 40–70 м/мин.
- Подача на оборот (Fn, мм/об). Зависит от диаметра сверла. Чем больше диаметр, тем мощнее перемычка и тем большую подачу она выдерживает. Для сверла Ø10 мм по стали Fn обычно составляет 0,15–0,25 мм/об. Минутная подача вычисляется как Vf = n × Fn (мм/мин).
Важно: Никогда не придумывайте режимы из головы. Отправной точкой всегда должны служить каталожные рекомендации производителя под конкретную марку твердого сплава и геометрию, которые затем корректируются оператором по звуку резания, виду стружки и показаниям нагрузки на шпиндель в стойке ЧПУ.
7 ошибок при выборе твердосплавного сверла
- Покупка инструмента "с запасом" по длине. Использование 8xD там, где достаточно 3xD, снижает жесткость и ведет к вибрациям.
- Сверление "с выходом" (peck drilling) при наличии внутреннего подвода СОЖ. Вывод твердосплавного инструмента из зоны резания вызывает термошок (из-за перепада температур), что приводит к микротрещинам покрытия и твердого сплава.
- Игнорирование биения шпинделя. Если биение патрона превышает 0,02 мм, сверло будет разбивать отверстие, а его кромки быстро выкрошатся.
- Неправильный выбор покрытия. Использование сверла с покрытием TiAlN по алюминию неизбежно приведет к налипанию металла на инструмент.
- Отсутствие пилотного отверстия. Заход длинным сверлом (более 8xD) в сплошной материал по неровной поверхности без предварительного засверливания пилотом на 1.5-2xD.
- Недостаточное давление СОЖ. Применение инструмента с внутренним подводом на станках с давлением помпы менее 5 бар — жидкость просто не сможет вытолкнуть стружку из глубокого канала.
- Позиционирование детали "на весу". Недостаточная жесткость фиксации заготовки в тисках или приспособлении.
Пошаговый алгоритм выбора твердосплавного сверла
Чтобы упростить работу технолога, мы свели процесс к простому алгоритму:
- Материал: Определите группу по ISO (P, M, K, N, S, H) и твердость.
- Диаметр: Учтите припуски на резьбу или развертывание.
- Глубина: Измерьте глубину отверстия и выберите минимально необходимую длину (3xD, 5xD, 8xD).
- Геометрия и покрытие: Подберите серию инструмента под материал заготовки (с покрытием для стали, полированное для алюминия).
- Охлаждение: Выберите сверло с внутренними каналами, если глубина больше 3xD и станок поддерживает IKZ.
- Режимы: Запросите рекомендации производителя, рассчитайте обороты и подачу.
- Станок: Проверьте жесткость патрона (цанги ER прецизионные, гидропласт) и биение.
Твердосплавные сверла ОРИОН
Компания ООО «Дельта Групп Урал» предлагает промышленным предприятиям надежный инструмент для станков с ЧПУ. В нашем ассортименте представлены Твердосплавные сверла, которые производятся из мелкозернистого сплава с применением современных многослойных износостойких покрытий.
Линейка инструмента охватывает все востребованные задачи машиностроения: от обработки мягких конструкционных сталей до сверления нержавеющих сплавов и чугунов. Доступны сверла как с цельным хвостовиком для наружного охлаждения, так и с внутренними каналами (IKZ) для глубины обработки 3xD, 5xD и 8xD. Строгий контроль допусков на диаметр и хвостовик (h6) гарантирует надежную работу инструмента в высокоточных патронах.
Чтобы подобрать инструмент под ваши задачи и оценить экономическую выгоду, вы можете изучить наш актуальный прайс-лист и обратиться к технологам компании для расчета тестового внедрения.
FAQ: Ответы на частые вопросы специалистов
1. Нужно ли предварительно центровать отверстие центровочным сверлом?
Для твердосплавных сверл длиной до 5xD на ровной поверхности предварительная центровка не требуется — самоцентрирующаяся геометрия справляется самостоятельно. Центровка (или пилотное сверло) обязательна при сверлении глубоких отверстий (от 8xD) или при засверливании в наклонную/криволинейную поверхность.
2. Можно ли перетачивать твердосплавные сверла?
Да, можно. Однако заточка должна производиться на 5-осевых заточных станках с ЧПУ алмазными кругами с последующим восстановлением покрытия. Ручная заточка "на наждаке" полностью уничтожит правильную геометрию и приведет к мгновенной поломке на станке.
3. Почему твердосплавное сверло часто ломается при выходе из детали (сквозное отверстие)?
На выходе сопротивление материала падает, возникает вибрация или образуется "шляпка" стружки, которую сверло закусывает. Чтобы избежать поломки, рекомендуется снижать подачу (Fn) на 30–50% за 1–2 мм до выхода из отверстия, а также использовать фаску на выходе, если это позволяет деталь.
4. Допускается ли сверление с прерыванием подачи (peck drilling) для твердого сплава?
Для инструмента без внутреннего подвода СОЖ на глубинах более 3xD это вынужденная мера для вывода стружки. Но если используется инструмент с внутренним охлаждением, цикл сверления с выводом применять строго запрещено. Постоянные врезания крошат твердый сплав, а перепад температур вызывает термошок.
5. Как понять, что сверло износилось и требует замены, не дожидаясь поломки?
Главные признаки: появление нетипичного визга или свиста при резании, рост нагрузки на шпиндель на стойке ЧПУ (Spindle Load), ухудшение шероховатости отверстия и изменение цвета/формы стружки (она перестает нормально дробиться). Рекомендуется устанавливать счетчик стойкости (по количеству деталей или времени работы) в ЧПУ, чтобы менять инструмент превентивно.
6. Какое минимальное давление СОЖ требуется для сверл с внутренними каналами?
Для стабильной работы сверл 3xD и 5xD рекомендуется давление от 15–20 бар. Для глубокого сверления (8xD–12xD) давление должно быть не менее 40 бар. Обычные помпы на 3–5 бар не способны вымывать стружку из глубоких отверстий.
7. Можно ли использовать твердосплавное сверло в обычном трехкулачковом сверлильном патроне?
Категорически не рекомендуется. Такие патроны не обеспечивают нужной жесткости фиксации и имеют большое радиальное биение, что приведет к сколу режущих кромок при первых же оборотах. Используйте цанговые, термоусадочные или гидропластовые патроны.