25.06.2026
Уход западных брендов: что меняется на участке в 2026 году
Сроки поставки фрезы Walter растянулись до 14–16 недель, а цена пластины Iscar с учётом логистики и параллельного импорта выросла кратно. Технолог сталкивается с простым выбором: останавливать обработку или искать замену. Хорошая новость в том, что замена давно перестала быть лотереей. Российский бренд ОРИОН и тайваньский TOOTOOL закрывают большинство типовых операций — точение, сверление, фрезерование, нарезание резьбы — без потери производительности. Здесь важна не марка на корпусе, а геометрия, купить сверла по металлу нужного типоразмера можно с тем же диаметром, длиной канавки и подводом СОЖ, что и у снятого с поставки оригинала.
Главный страх заказчика — что аналог «не потянет» режимы. Разберём по полкам, почему это миф, и как перейти на отечественный инструмент, сохранив минутную подачу и ресурс.
Подбор аналога: смотрим на физику, а не на логотип
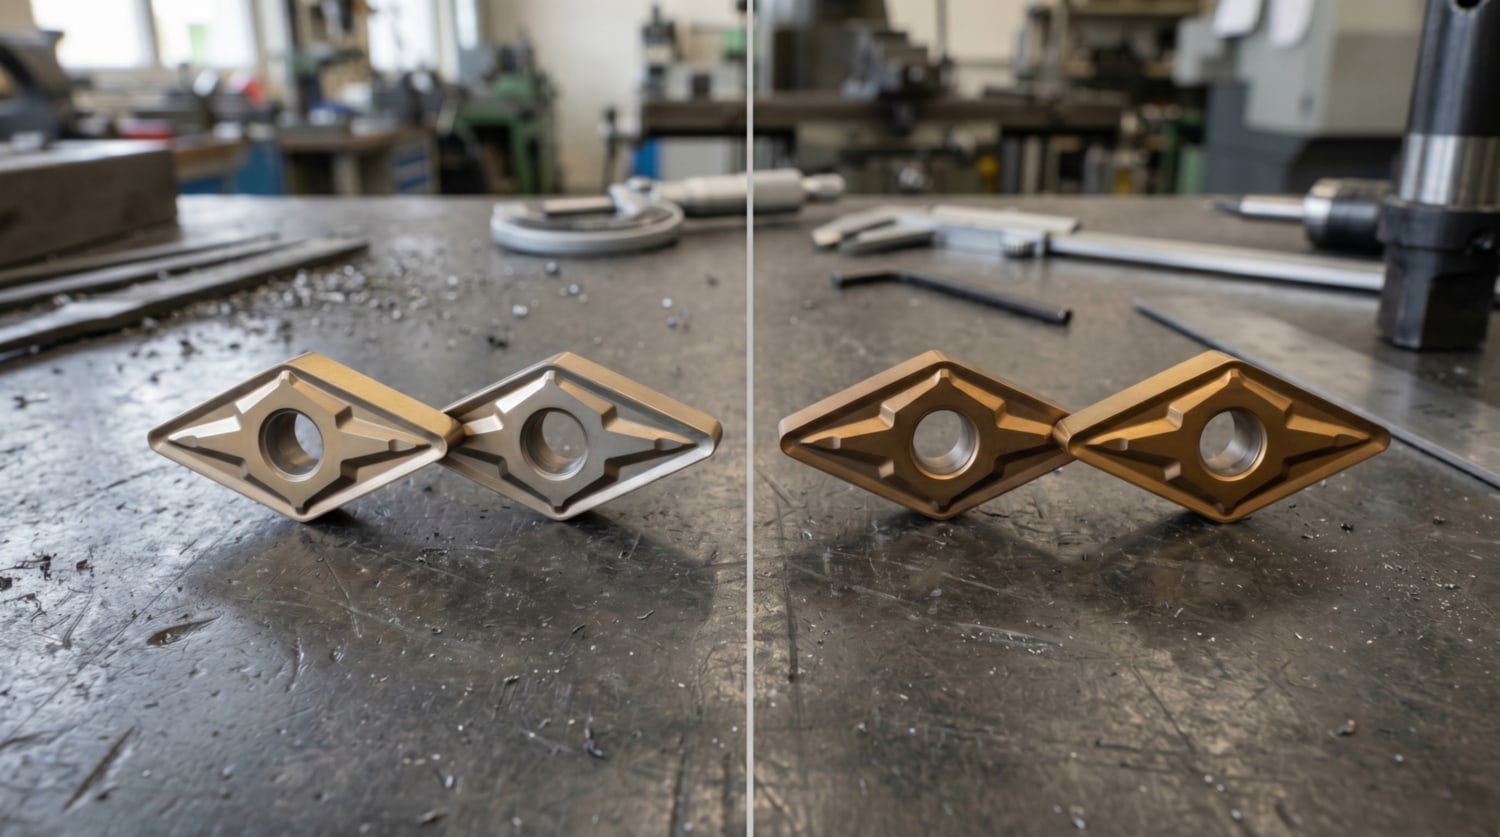
Токарная пластина по ISO — это стандарт. Обозначение CNMG 120408 описывает форму, задний угол, размер и радиус при вершине. Пластина с тем же кодом встанет в любую державку Sandvik, Iscar или ZCC. Поэтому подбор начинается не с «чем заменить», а с трёх вопросов: какой это типоразмер, какая группа обрабатываемого материала (P, M, K, S) и какой характер резания — черновое с ударом или чистовое непрерывное.
Что реально определяет результат
- Твердый сплав. Субмикронная основа TOOTOOL и сплавы ОРИОН рассчитаны на те же ISO-группы, что и западные аналоги. Сплав подбирается под материал заготовки, а не под бренд.
- Покрытие пластин. PVD-покрытия на основе AlCrN/TiAlN дают ту же теплостойкость, что и фирменные покрытия Walter. Сверла ОРИОН, например, идут с покрытием XC5150 на базе AlCrN.
- Стружколомы. Геометрия передней поверхности отвечает за дробление стружки. У TOOTOOL под каждую группу материала есть свой стружколом — для вязкой нержавейки и для серого чугуна это разные пластины.
- Стойкость инструмента. При корректном подборе ресурс держится в пределах 90–110% от оригинала. На длинных партиях разница укладывается в статистическую погрешность.
Когда геометрия и сплав совпали, переход на твердосплавный инструмент отечественной сборки не требует переписывать управляющую программу. Меняется артефакт в инструментальном магазине, а не технология.
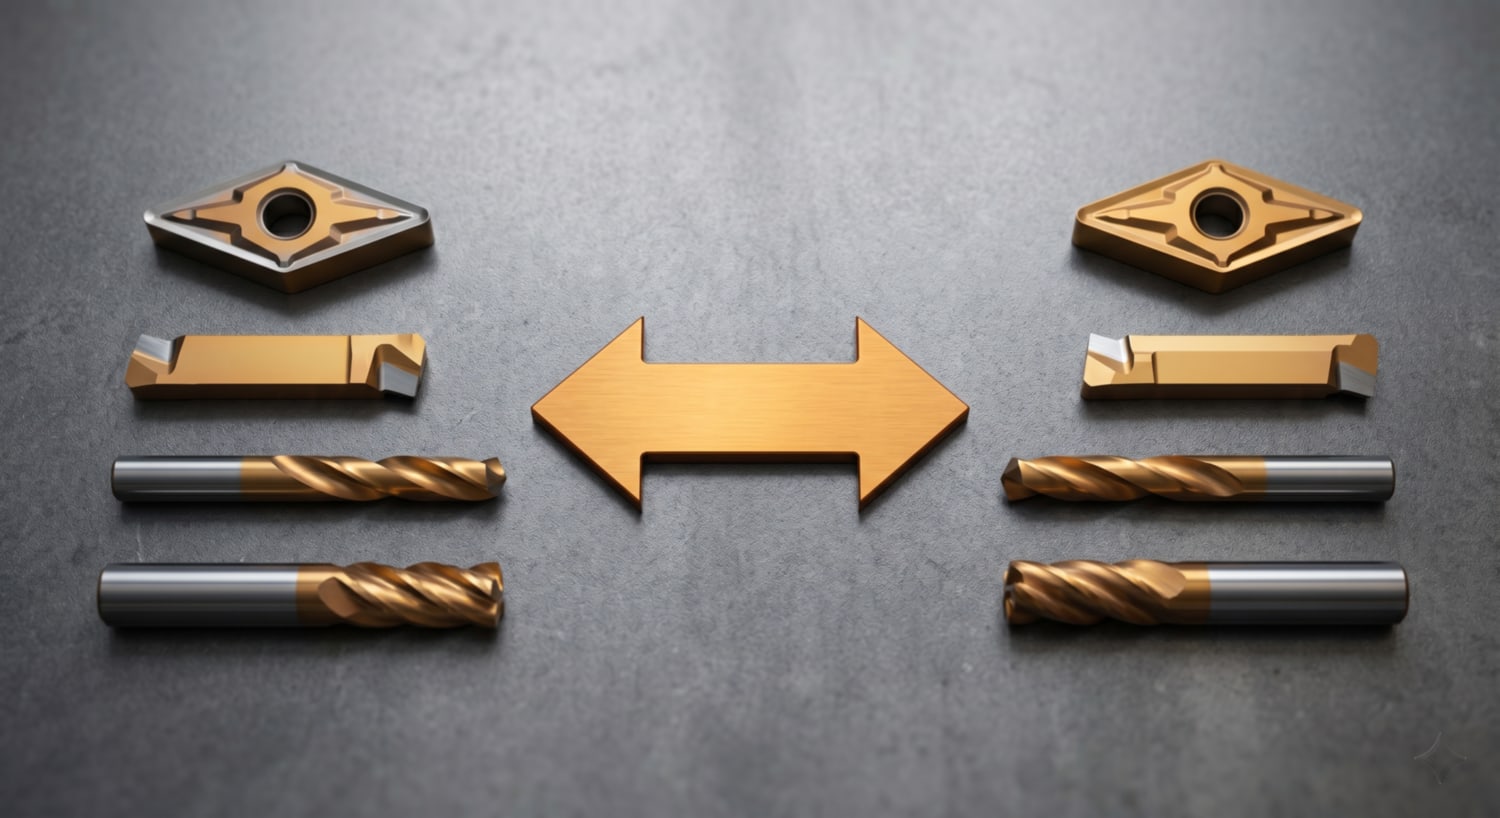
Таблица соответствия: западный оригинал → аналог ОРИОН / TOOTOOL
Ниже — ориентировочная карта замены по типам инструмента. Точный подбор сплава и стружколома делается под конкретную деталь, но направление видно сразу.
| Тип инструмента | Западный оригинал | Аналог ОРИОН / TOOTOOL | На что смотреть при замене |
|---|---|---|---|
| Токарная пластина для наружного точения | Iscar / Kennametal CNMG, DNMG, WNMG | TOOTOOL CNMG/DNMG/WNMG (ISO) | Совпадение кода типоразмера, ISO-группа сплава, радиус при вершине |
| Отрезная и канавочная пластина | Iscar Do-Grip, Kennametal A4 | TOOTOOL отрезные / канавочные | Ширина реза, посадка в державку, стружколом |
| Резьбовая пластина | Walter / Vargus | TOOTOOL резьбовые пластины | Профиль резьбы, шаг, полнопрофильность |
| Цельное твердосплавное сверло | Walter Titex, Kennametal | ОРИОН Ф1,0–32 мм (3D–50D) | Диаметр, длина, подвод СОЖ, покрытие XC5150 |
| Монолитная фреза | Iscar / Walter | ОРИОН / TOOTOOL монолитные фрезы | Число зубьев, угол спирали, покрытие |
| Резьбофреза | Walter / Emuge | ОРИОН резьбофрезы M3–M24 | Шаг, диаметр, длина рабочей части |
| Развёртка | Kennametal / Mapal | ОРИОН Ф2–32 мм | Допуск отверстия, число зубьев, СОЖ |
Как сохранить режимы резания при переходе
Тут кроется основная ошибка. Многие сразу занижают скорость «на всякий случай» и получают налипание, наклёп и преждевременный износ — а потом винят аналог. Логика обратная: начинайте с режимов оригинала и корректируйте по факту.
Практический алгоритм отладки
- Возьмите за стартовую точку скорость резания (Vc) и подачу на зуб/оборот из карты на снятый импортный инструмент.
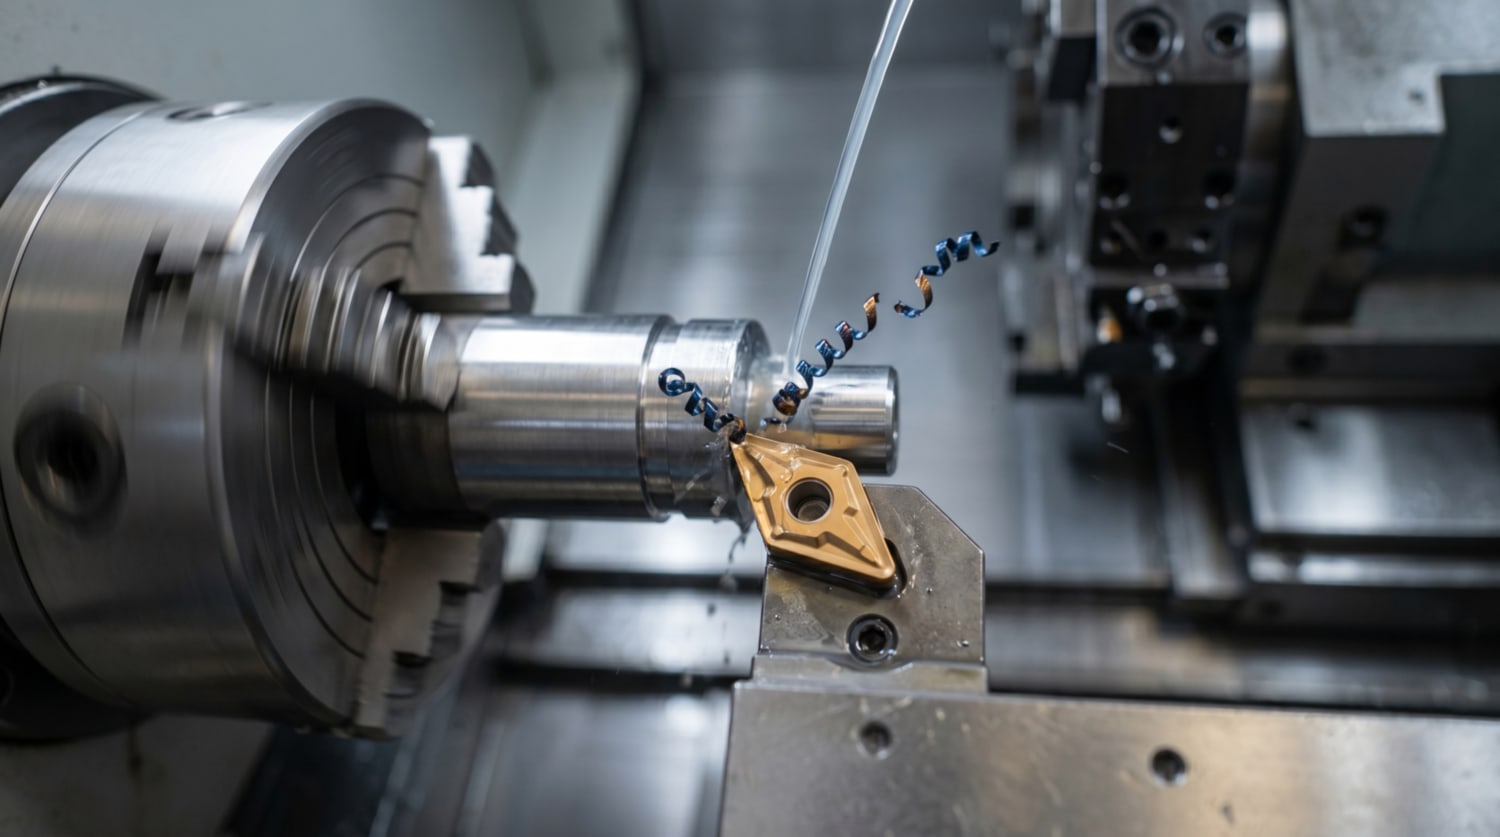
- Прогоните одну деталь на номинальных режимах. Оцените стружку: синяя ломкая спираль — норма, длинная путаная лента — мало подачи или не тот стружколом.
- Минутная подача (Vf) пересчитывается под фактическое число оборотов; на станке с ЧПУ это правка одной строки, а не всей программы.
- Контролируйте износ по задней поверхности после первой партии. Если стойкость держится — фиксируйте режим в карту.
Для канавочных и отрезных операций критична жёсткость крепления, поэтому токарные державки под аналог лучше брать из той же серии, что и пластину — так посадка и вылет совпадают, и вибрации не съедают ресурс кромки. Связка «державка + пластина одного бренда» работает предсказуемее, чем сборная солянка из остатков склада.
Экономика вопроса: себестоимость детали, а не цена пластины
Закупщик считает цену за штуку, технолог — себестоимость детали. Это разные величины. Пластина TOOTOOL может стоить дешевле фирменной, но решает не ценник, а формула: стоимость инструмента, делённая на число деталей с одной кромки, плюс машинное время. Если стойкость сопоставима, а закупочная цена ниже на 30–50%, себестоимость детали падает даже при одинаковой производительности.
Добавьте сюда сроки. Наличие на складе вместо ожидания фуры из-за рубежа — это отсутствие простоя оборудования, а простой дорогого станка часто перевешивает любую экономию на самой пластине. Импортозамещение в машиностроении тут перестаёт быть лозунгом и становится строкой в калькуляции, которая работает на вас.
Короткий чек-лист перед заказом
- Сверьте код типоразмера и ISO-группу материала — это база совместимости.
- Уточните стружколом под характер операции: черновую, получистовую или чистовую.
- Запросите рекомендованные режимы у поставщика — у ОРИОН и TOOTOOL есть карты резания.
- Начните с режимов оригинала, корректируйте по стружке и износу, а не наугад.
Переход на отечественный и тайваньский инструмент — это не компромисс по качеству, а управляемая инженерная задача. При грамотном подборе сплава, покрытия и стружколома вы сохраняете и скорость, и ресурс кромки, и при этом получаете контроль над сроками и себестоимостью. А там, где раньше склад жил в режиме ожидания, появляется предсказуемость — главный дефицит последних лет на любом производственном участке.